- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng
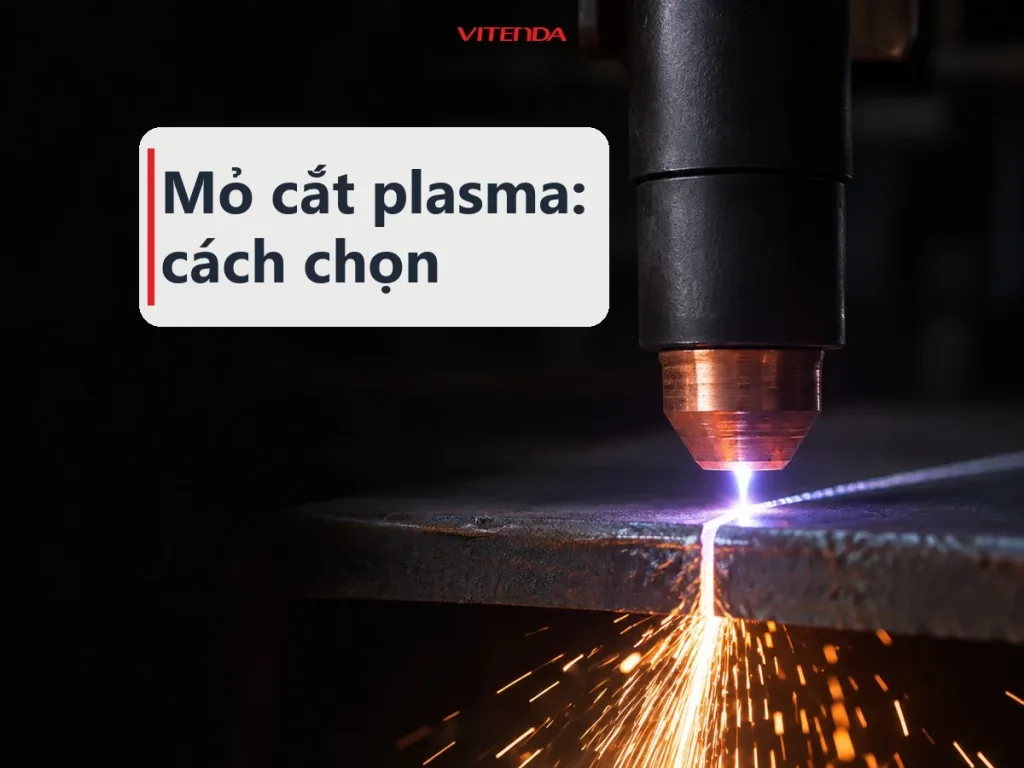
Mỏ cắt plasma là phần đầu súng của máy cắt plasma, nơi khí nén bị hồ quang nung thành tia plasma đủ nóng để cắt xuyên kim loại dẫn điện. Mỏ gồm thân, điện cực, bép, vòng xoáy khí và chụp bảo vệ; điện cực với bép mòn nhanh nhất. Bài này chỉ cách chọn mỏ đúng với máy, dấu hiệu cần thay vật tư, và lúc nào việc nối nhựa, vải nên giao cho hàn siêu âm.
Tóm tắt nhanh
- Chọn mỏ theo nguồn cắt đang có, không chỉ theo tên chuẩn in trên mỏ.
- Điện cực và bép là vật tư hao mòn; thay đúng lúc thì thân mỏ bền hơn.
- Khí nén ẩm hoặc lẫn dầu là nguyên nhân hay gặp khiến vật tư hỏng sớm.
- Cắt plasma chỉ dành cho kim loại dẫn điện; nhựa và vải nối bằng hàn siêu âm hoặc hàn ma sát.
1. Mỏ cắt plasma gồm những bộ phận nào?
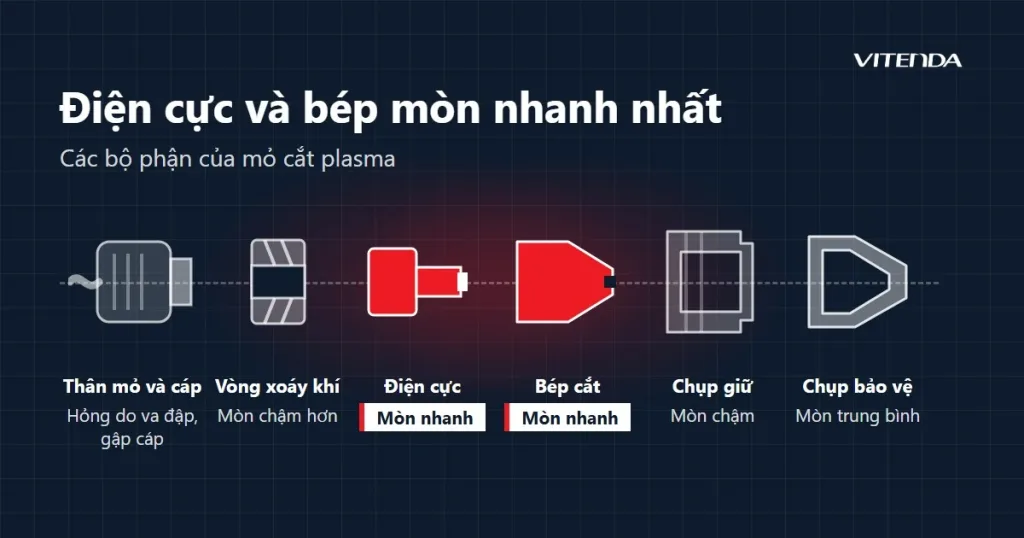
Hồ quang nổ giữa điện cực và tấm kim loại. Khí đi qua lỗ bép bị ép thành một tia hẹp, rất nóng và chạy nhanh, làm chảy kim loại rồi thổi xỉ ra khỏi rãnh cắt. Mọi chi tiết trong mỏ phục vụ hai việc: giữ hồ quang ổn định và dẫn khí đi đúng đường.
| Bộ phận | Việc đảm nhiệm | Mức hao mòn |
|---|---|---|
| Điện cực | Phát hồ quang; đầu điện cực thường có lõi hợp kim chịu nhiệt | Nhanh |
| Bép cắt | Thu hẹp tia plasma, quyết định độ gọn của rãnh cắt | Nhanh |
| Vòng xoáy khí | Xoáy khí quanh điện cực để hồ quang nằm giữa lỗ bép | Chậm hơn |
| Chụp bảo vệ | Che bép khỏi xỉ bắn ngược | Trung bình |
| Chụp giữ | Giữ bép và vòng xoáy đúng vị trí | Chậm |
| Thân mỏ và cáp | Dẫn điện, khí và tín hiệu mồi hồ quang | Hỏng do va đập, gập cáp |
Nguồn: cấu tạo phổ biến của mỏ cắt plasma khí nén, tổng hợp từ tài liệu kỹ thuật chung, đọc ngày 09/11/2026.
2. Mỏ cắt tay và mỏ cắt máy CNC khác nhau ở đâu?
Mỏ cầm tay có tay cầm và công tắc bóp, thợ tự giữ khoảng cách và tốc độ. Mỏ máy là thân thẳng, dài hơn, không có cò; nó gắn vào đầu cắt của máy cắt CNC và nhận lệnh bật tắt từ bộ điều khiển. Hai loại có thể dùng chung kiểu vật tư, nhưng thân mỏ và đầu nối thì không đổi chỗ cho nhau.
- Kiểu khởi động: mỏ chạm mồi đánh lửa khi bép chạm tấm; mỏ mồi không chạm tạo hồ quang phụ trước, cắt được cả tấm có lỗ hay lưới.
- Làm mát: mỏ làm mát bằng khí hợp nguồn cắt cỡ vừa và nhỏ; nguồn công suất lớn thường dùng mỏ làm mát bằng nước.
- Vị trí làm việc: mỏ máy đứng trên bàn cắt, nên mặt bàn phải chịu được tia và xỉ; xem thêm cách chọn mặt bàn ở bài bàn cắt kỹ thuật.
3. Chọn mỏ cắt plasma theo những tiêu chí nào?
Người mua hay chọn theo tên chuẩn in trên mỏ. Cách đó hụt, vì hai mỏ cùng tên chuẩn vẫn có thể lệch đường khí hoặc dây mồi so với nguồn đang dùng. Đi từ cái máy ra, không đi từ cái mỏ vào.
- Tương thích nguồn: cùng hãng hoặc cùng chuẩn đầu nối; đối chiếu hình đầu nối và số chân trước khi đặt.
- Dòng cắt: mỏ phải chịu được dòng tối đa của nguồn, mỏ yếu hơn nguồn sẽ cháy nhanh.
- Kiểu khởi động: cắt tấm đặc dùng chạm mồi được; cắt tấm có lỗ, lưới thì cần mồi không chạm.
- Chiều dài cáp: đủ với tới vùng cắt, không dư quá vì cáp dài dễ gập và sụt khí.
- Vật tư thay thế: chọn dòng mỏ mà bép và điện cực có sẵn nhiều cỡ lỗ, mua lại không phải chờ.
4. Khi nào cần thay bép và điện cực?
Mỏ cắt hỏng sớm thường không do mỏ kém, mà do khí nén ẩm và vật tư để mòn quá lâu mới thay.
Đừng đợi tới lúc máy không mồi được. Một vài dấu hiệu ở mép cắt cho biết vật tư đã hết hạn từ trước đó.
- Mép cắt vát: một phía nghiêng hơn phía kia, lỗ bép đã méo hoặc loe.
- Xỉ bám nhiều: phía đáy tấm đóng xỉ cứng, khó gõ ra.
- Hồ quang chập chờn: tiếng cắt không đều, đôi lúc tắt giữa đường.
- Điện cực lõm hố: lõi hợp kim ở đầu điện cực ăn sâu thành hố, mồi khó.
Kiểm khí trước khi đổ lỗi cho mỏNước và dầu trong khí nén làm điện cực mòn nhanh bất thường. Lắp bộ lọc, bẫy nước và van điều áp khí nén đúng áp trước khi đo vật tư.
5. Cách thay vật tư mỏ cắt plasma an toàn
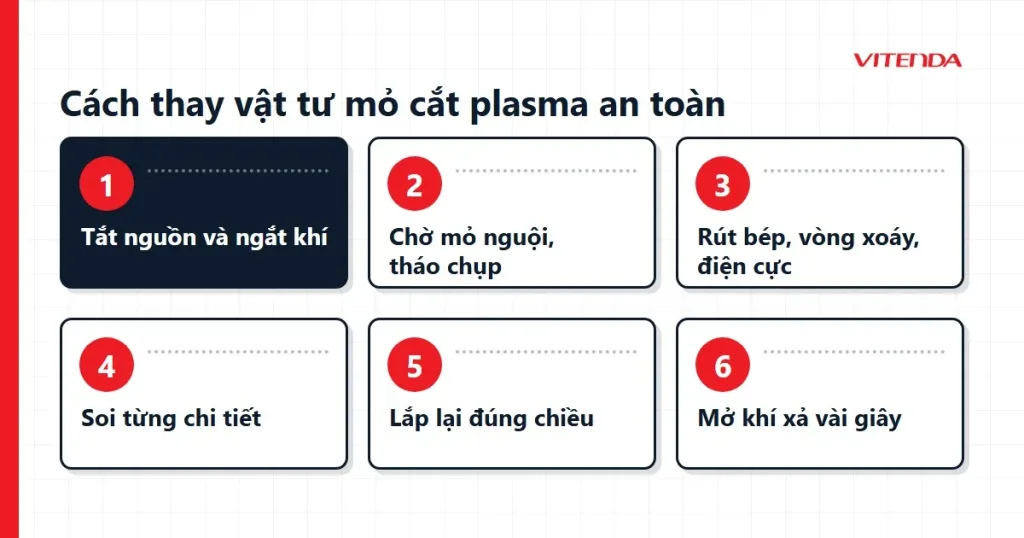
- Tắt nguồn và ngắt khí, rút phích nếu máy không có khoá an toàn riêng.
- Chờ mỏ nguội rồi tháo chụp bảo vệ và chụp giữ bằng tay.
- Rút bép, vòng xoáy và điện cực theo thứ tự, đặt lên khăn sạch để không dính bụi.
- Soi từng chi tiết: lỗ bép tròn, lõi điện cực không lõm, gioăng không nứt.
- Lắp lại đúng chiều, vặn tay vừa đủ; không dùng kìm siết mạnh làm toét ren.
- Mở khí xả vài giây trước khi bật nguồn để đẩy hơi ẩm còn đọng trong ống.
6. Khi nào nên chọn hàn siêu âm hoặc hàn ma sát thay vì cắt plasma?
Hai công nghệ này không thay nhau. Plasma cắt kim loại dẫn điện; hàn siêu âm và hàn ma sát nối chi tiết nhựa, vải và một số kim loại mỏng. Nhiều xưởng dùng cả hai: plasma cho khung thép, hàn siêu âm cho vỏ nhựa và bộ phận lọc nằm trên chính cái khung đó.
| Việc cần làm | Phương án hợp | Lý do chính |
|---|---|---|
| Cắt tấm thép, inox, nhôm | Cắt plasma | Hồ quang xuyên được kim loại dẫn điện |
| Nối vỏ hộp, nắp nhựa nhiệt dẻo | Hàn siêu âm | Mối nối nhanh, không cần keo hay vít |
| Nối vải không dệt, khẩu trang | Hàn siêu âm | Hàn và cắt mép cùng lúc, mép gọn, ít xơ |
| Nối chi tiết nhựa tròn như ống lọc nước | Hàn ma sát xoay | Hai mặt tròn xoay ma sát, chảy rồi dính chặt |
| Nối chi tiết nhựa không tròn | Hàn ma sát rung | Hai mặt phẳng rung ma sát với nhau |
| Nối lá kim loại mỏng, dây điện | Hàn kim loại siêu âm | Hàn ở thể rắn, ít sinh nhiệt |
Nguồn: nguyên lý công nghệ hàn và cắt phổ biến, đọc ngày 09/11/2026.
Vitenda làm máy hàn siêu âm và máy hàn ma sát. Với hàn siêu âm, có máy khung rộng để đưa phôi lớn vào hàn, như máy hàn thùng nhựa Danpla; với hàn ma sát có các model xoay cho ống lọc nước, nhựa PA và model rung cho chi tiết không tròn. Cần so sánh với phương án cắt rồi ghép, đọc thêm về máy hàn kim loại bằng sóng siêu âm, máy hàn siêu âm vải không dệt hoặc máy hàn siêu âm cầm tay.
Điều cần nhớHàn siêu âm nối chứ không cắt thép tấm. Chi tiết dày bằng kim loại vẫn cần plasma, laser hoặc phương pháp cắt khác.
7. Câu hỏi thường gặp
Một mỏ cắt plasma dùng chung cho mọi máy được không?
Thường không. Đầu nối, số chân tín hiệu và đường khí khác nhau giữa các nguồn cắt. Mỏ cùng tên chuẩn vẫn nên đối chiếu hình đầu nối với máy hiện có, hoặc gửi ảnh nguồn cho nơi bán để họ xác nhận trước khi đặt hàng.
Mỏ cắt plasma cắt được những vật liệu nào?
Kim loại dẫn điện như thép, inox, nhôm, đồng. Nhựa, gỗ, kính và vải không dẫn điện nên hồ quang không hình thành. Việc nối nhựa hay vải thuộc về hàn siêu âm hoặc hàn ma sát.
Bao lâu thay vật tư mỏ một lần?
Không có mốc chung, vì tuổi thọ phụ thuộc số lần mồi, độ dày tấm và độ sạch của khí nén. Cách chắc là nhìn mép cắt: vát, nhiều xỉ hoặc hồ quang chập chờn nghĩa là đã đến lúc thay bép và điện cực.
Máy hàn siêu âm có thay được máy cắt plasma không?
Không. Hàn siêu âm dùng rung động để nối vật liệu, không tạo hồ quang để cắt kim loại dày. Nó thay phần nối nhựa, vải trong dây chuyền, không thay công đoạn cắt thép tấm.
Cần nối nhựa, vải hay ống lọc bằng hàn siêu âm, hàn ma sát?
Gọi hoặc nhắn Zalo 0904 584 000 — mô tả chi tiết cần nối và vật liệu, nhận gợi ý loại máy phù hợp.
Cập nhật 09/11/2026 bởi Vitenda.