- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng
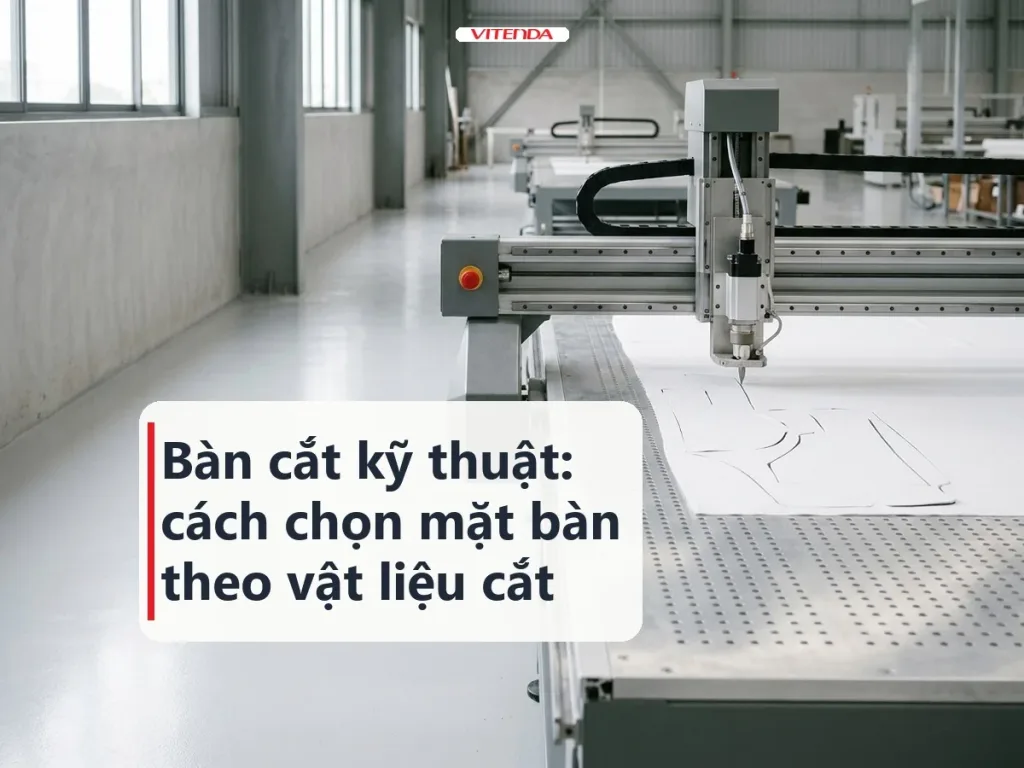
Bàn cắt kỹ thuật là mặt bàn giữ và đỡ vật liệu trong lúc máy cắt chạy, nên chọn sai loại bàn thì máy tốt đến đâu mép cắt vẫn xấu. Vật liệu mỏng, mềm hoặc dễ xê dịch cần bàn hút chân không. Kim loại cắt bằng nhiệt hợp bàn lưỡi dao hoặc tổ ong. Tấm cứng cắt phay thường dùng bàn kẹp hoặc tấm lót hy sinh. Bài này giúp bạn ghép đúng loại bàn với vật liệu và máy cắt đang dùng.
Tóm tắt nhanh
- Chọn bàn theo vật liệu và cách cắt trước, theo khổ bàn sau.
- Vật liệu mỏng, mềm: ưu tiên bàn hút chân không chia vùng.
- Cắt nhiệt: cần mặt bàn ít tiếp xúc để khói và tia phản xạ thoát được.
- Bàn là phần hao mòn: có kế hoạch kiểm tra và thay mặt bàn.
1. Bàn cắt kỹ thuật là gì và làm nhiệm vụ gì?
Hiểu đơn giản, đây là phần thân máy mà vật liệu nằm lên trong suốt hành trình cắt. Máy cắt CNC, máy cắt dao rung, máy laser hay đầu cắt siêu âm đều cần một mặt đỡ phẳng, chắc và phù hợp với cách cắt của nó.
Bàn làm ba việc cùng lúc. Nó giữ vật liệu đứng yên để đường cắt khớp với file. Nó đỡ vật liệu sao cho lưỡi dao hoặc tia cắt đi xuyên qua mà không hỏng mặt bàn. Với cắt nhiệt, nó còn là đường thoát cho khói và nhiệt dưới tấm vật liệu.
Máy cắt chỉ chính xác bằng mặt bàn đang giữ vật liệu: bàn không phẳng hoặc giữ không chặt thì sai số nằm ngay trên đường cắt.
Vì vậy khi so sánh máy cắt, đừng chỉ xem công suất và tốc độ. Nhìn cả cấu hình bàn, vì đó là thứ quyết định vật liệu nào cắt được sạch. Nếu bạn đang cân nhắc cả cỗ máy, bài về máy cắt CNC nói phần đầu cắt, bộ điều khiển và phạm vi ứng dụng.
2. Các loại bàn cắt kỹ thuật phổ biến
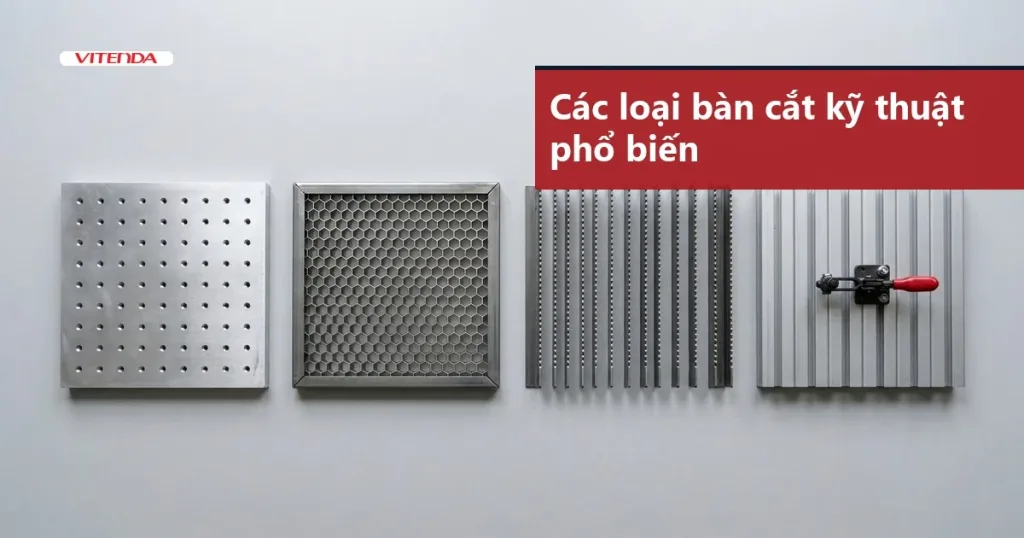
Mỗi loại bàn sinh ra để giải một bài toán giữ vật liệu riêng. Bảng dưới gom các kiểu hay gặp trên máy cắt công nghiệp và xưởng sản xuất nhỏ.
| Loại bàn | Hợp vật liệu | Hợp kiểu cắt | Điểm cần lưu ý |
|---|---|---|---|
| Hút chân không | Vải kỹ thuật, màng, foam, tấm mỏng | Dao rung, phay, siêu âm | Cần bơm hút đủ lưu lượng; vật liệu xốp phải lót màng chắn |
| Tổ ong | Nhựa tấm, gỗ mỏng, giấy, da | Laser | Chi tiết nhỏ dễ rơi xuống lỗ tổ ong |
| Lưỡi dao (thanh đỡ) | Kim loại tấm | Laser, plasma | Thanh đỡ mòn và dính xỉ, phải thay định kỳ |
| Bàn rãnh chữ T, kẹp cơ khí | Tấm cứng, composite, nhôm tấm | Phay CNC | Kẹp lệch hoặc quá tay làm cong tấm mỏng |
| Tấm lót hy sinh trên bàn hút | Tấm gỗ, nhựa cắt xuyên | Phay CNC | Phải phay phẳng lại khi mặt lót đã lõm |
| Băng tải hút | Cuộn vải, màng, vật liệu cuộn | Cắt liên tục | Băng tải mòn dần, cần kiểm tra mép và độ căng |
Ghi chú: bảng tổng hợp theo nguyên lý làm việc của từng loại bàn, cập nhật 03/11/2026.
Một máy có thể dùng nhiều loại bàn thay nhau. Xưởng cắt cả vải lẫn tấm nhựa thường giữ một bàn hút chân không làm nền và thay lớp phủ hoặc tấm lót tuỳ việc.
3. Chọn bàn cắt kỹ thuật theo vật liệu như thế nào?
Hãy bắt đầu từ vật liệu rồi mới đến máy. Mỗi nhóm vật liệu có một điểm yếu riêng khi nằm trên bàn, và loại bàn đúng là loại xử lý được điểm yếu đó.
- Vải, màng, foam mỏng: nhẹ và trượt, nên cần lực hút phân bố đều trên cả khổ.
- Vật liệu xốp, thoáng khí: hút trực tiếp sẽ rò, nên lót màng chắn hoặc giấy kraft trước khi hút.
- Nhựa tấm, gỗ mỏng cắt laser: bàn tổ ong giữ phẳng và cho khói thoát xuống dưới.
- Kim loại tấm cắt nhiệt: thanh đỡ dạng lưỡi dao hạn chế diện tích tiếp xúc, ít phản xạ ngược về đầu cắt.
- Tấm cứng, composite cắt phay: kẹp cơ khí hoặc hút chân không kèm tấm lót để dao đi xuyên mà không chạm thép của bàn.
| Chọn bàn hút chân không khi | Chọn bàn kẹp cơ khí khi |
|---|---|
| Vật liệu mỏng, mềm, nhiều chi tiết nhỏ, đổi vật liệu thường xuyên | Tấm dày, cứng, ít đổi mẫu, lực cắt lớn kéo vật liệu đi |
Kết luận: xưởng cắt đa dạng vật liệu mỏng nên đầu tư bàn hút chân không chia vùng; xưởng chuyên tấm cứng cắt phay thì bàn kẹp cùng tấm lót là đủ và dễ bảo trì hơn.
Với vật liệu không dệt và vải kỹ thuật dùng cho khẩu trang, túi lọc, bạn nên xem thêm cách xử lý ở bài máy hàn siêu âm vải không dệt để biết khâu cắt và khâu hàn nối với nhau ra sao.
4. Quy trình chọn bàn cắt kỹ thuật cho xưởng của bạn
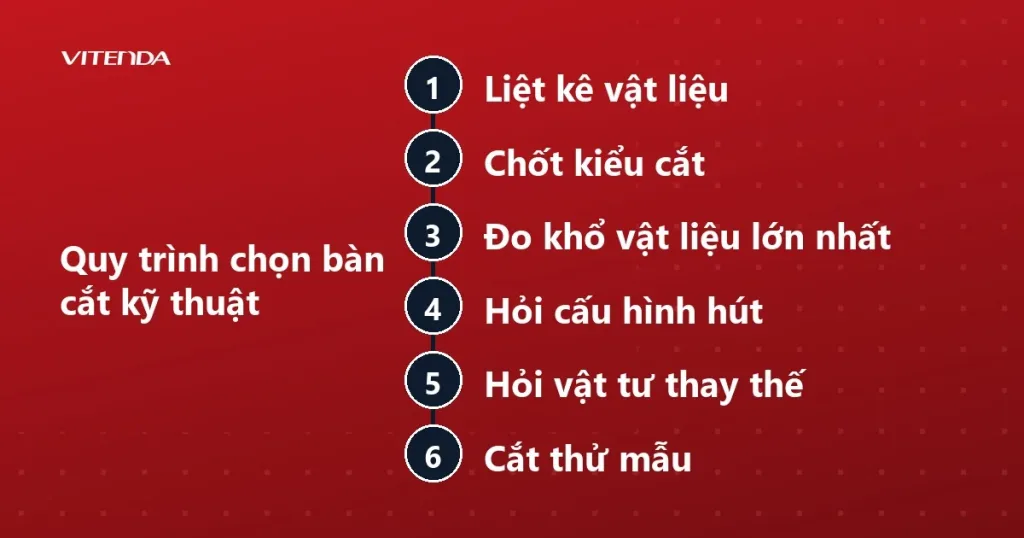
Làm theo thứ tự dưới đây, bạn sẽ loại được phần lớn lựa chọn không hợp trước khi hỏi báo giá.
- Liệt kê vật liệu cần cắt, kèm độ dày và tình trạng bề mặt (phẳng, cong, xốp, cuộn).
- Chốt kiểu cắt: dao rung, phay, laser hay siêu âm, vì mỗi kiểu đòi một mặt đỡ khác.
- Đo khổ vật liệu lớn nhất và chọn khổ bàn lớn hơn một chút để có chỗ kẹp và lề an toàn.
- Hỏi cấu hình hút: số vùng hút, bơm đi kèm, có điều chỉnh từng vùng được không.
- Hỏi vật tư thay thế: tấm lót, thanh đỡ, băng tải có bán rời và giao nhanh không.
- Cắt thử mẫu bằng chính vật liệu của bạn trước khi chốt, rồi kiểm mép cắt và độ xê dịch.
Cắt laser cần hút khóiBàn tổ ong và bàn lưỡi dao chỉ cho khói thoát xuống dưới, chúng không xử lý khói. Hệ thống hút khí phải đi kèm, và không cắt laser vật liệu chứa clo như PVC.
Nếu xưởng bạn mới thử cắt ở quy mô nhỏ, một bộ máy gọn có thể đủ dùng. Bài về máy cắt mini cho thấy khi nào nên bắt đầu từ cỡ nhỏ và khi nào phải lên cỡ lớn.
5. Bàn cắt kỹ thuật cần bảo dưỡng và kiểm tra gì?
Bàn là phần hao mòn thật sự của máy cắt. Lớp lót lõm, thanh đỡ mòn hay băng tải rách đều làm sai đường cắt mà bộ điều khiển không báo được.
- Độ phẳng mặt bàn: kiểm định kỳ bằng thước thẳng hoặc đồng hồ so; phay lại tấm lót khi đã lõm.
- Lỗ hút: thổi sạch bụi và vụn vải để lực hút không tụt dần.
- Thanh đỡ lưỡi dao: cạo xỉ, thay thanh bị mòn hoặc cong.
- Băng tải: xem mép sờn, độ căng và vị trí lệch khi chạy không tải.
- Bơm hút: kiểm lọc và dầu theo hướng dẫn của hãng bơm.
Ghi lại ngày thay vật tư và tình trạng mép cắt giúp bạn thấy bàn xuống cấp trước khi phế phẩm tăng lên. Máy cắt chạy cả ca thường chạm giới hạn này sớm hơn máy chạy thỉnh thoảng.
6. Giá bàn cắt kỹ thuật phụ thuộc vào đâu?
Giá không có một con số chung, vì bàn cắt thường đi kèm máy hoặc được đặt theo khổ. Những yếu tố sau quyết định phần lớn chênh lệch giữa các báo giá.
- Khổ bàn: bàn lớn cần khung chắc hơn và bơm hút mạnh hơn.
- Loại bàn: hút chân không chia vùng phức tạp hơn bàn kẹp hoặc bàn tổ ong.
- Bơm và đường ống: lưu lượng hút quyết định bơm, cũng là một khoản lớn trong cấu hình.
- Độ phẳng gia công: mặt bàn phay chính xác tốn công hơn mặt thường.
- Vật tư thay thế: tấm lót, thanh đỡ, băng tải tính riêng nếu thay nhiều.
Muốn có con số sát thực tế, bạn nên gửi vật liệu, khổ cắt và sản lượng ngày để nhận báo giá theo đúng cấu hình, không so theo bảng giá chung.
Câu hỏi thường gặp
Bàn hút chân không có cắt được vật liệu xốp không?
Được, nhưng phải xử lý rò khí. Lót một lớp màng chắn hoặc giấy dày giữa bàn và vật liệu, hoặc chỉ mở vùng hút nằm dưới tấm vật liệu. Cắt thử mẫu để kiểm lực giữ trước khi chạy cả lô.
Bàn tổ ong có dùng được cho kim loại không?
Với cắt laser kim loại, thanh đỡ dạng lưỡi dao thường hợp hơn vì chịu xỉ và nhiệt tốt hơn. Bàn tổ ong phù hợp hơn với nhựa tấm, gỗ mỏng, giấy và da.
Cắt vật liệu đổi liên tục thì chọn bàn nào?
Bàn hút chân không chia vùng, kết hợp tấm lót thay được. Bạn đổi vật liệu bằng cách bật tắt vùng hút và thay lớp lót, không phải tháo bàn.
Có tự làm bàn cắt cho máy CNC được không?
Làm được với bàn kẹp đơn giản bằng tấm lót và rãnh chữ T, miễn là mặt bàn phẳng và kẹp chắc. Bàn hút chân không đòi hỏi tính toán lưu lượng bơm và phân vùng, nên thường mua theo cấu hình có sẵn.
Cần chọn bàn cho máy cắt của xưởng?
Gọi hoặc nhắn Zalo 0904584000 — gửi vật liệu, khổ cắt và sản lượng để được tư vấn cấu hình phù hợp.
Cập nhật 03/11/2026 bởi Vitenda Sonic.