- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng
Tư vấn · Thiết kế · Sản xuất
Khuôn hàn siêu âm thiết kế riêng cho sản phẩm của bạn
Horn, booster và gá định vị được tính theo đúng biên dạng chi tiết, vật liệu nhựa và tần số máy bạn đang chạy — không dùng khuôn dựng sẵn cho mọi sản phẩm.
Cấu tạo bộ khuôn 5 phần
Ba phần trên quyết định biên độ và tần số cộng hưởng. Gá định vị quyết định sản phẩm có nằm đúng vị trí mỗi chu kỳ hay không — phần hay bị xem nhẹ nhất.
Phạm vi dịch vụ
Ba việc chúng tôi làm cho bộ khuôn của bạn
Có thể làm trọn gói từ bản vẽ, hoặc chỉ nhận phần bạn cần.
Tư vấn thiết kế mối nối
Xem bản vẽ sản phẩm và góp ý phần mối nối trước khi bạn chốt khuôn ép nhựa — giai đoạn sửa rẻ nhất.
- Chọn kiểu mối nối phù hợp vật liệu
- Góp ý gân định hướng năng lượng, dung sai
Thiết kế horn & gá
Tính biên dạng, tỉ số khuếch đại và tần số cộng hưởng theo máy bạn đang dùng.
- Thiết kế theo tần số máy 15 hoặc 20 kHz
- Gá định vị, chốt chặn, khuôn thay nhanh
Gia công & căn chỉnh
Gia công, căn chỉnh tần số và chạy thử trên mẫu thật trước khi bàn giao.
- Đo và tinh chỉnh tần số cộng hưởng
- Test trên sản phẩm của bạn, có phiếu kết quả
Khuôn thật, gia công trong nước
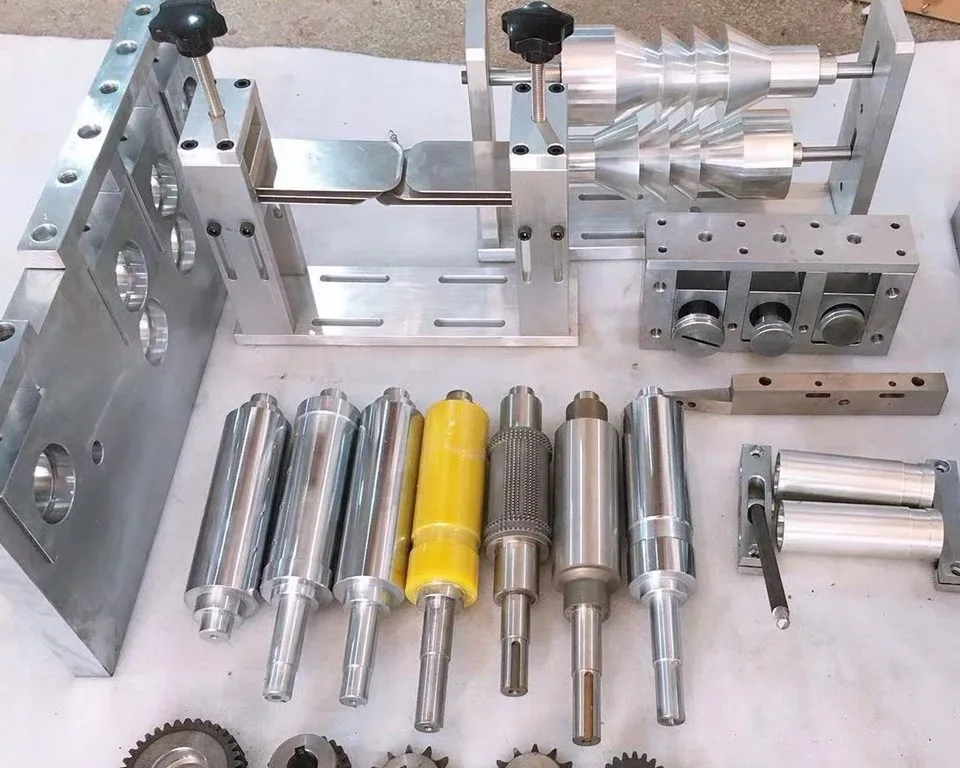
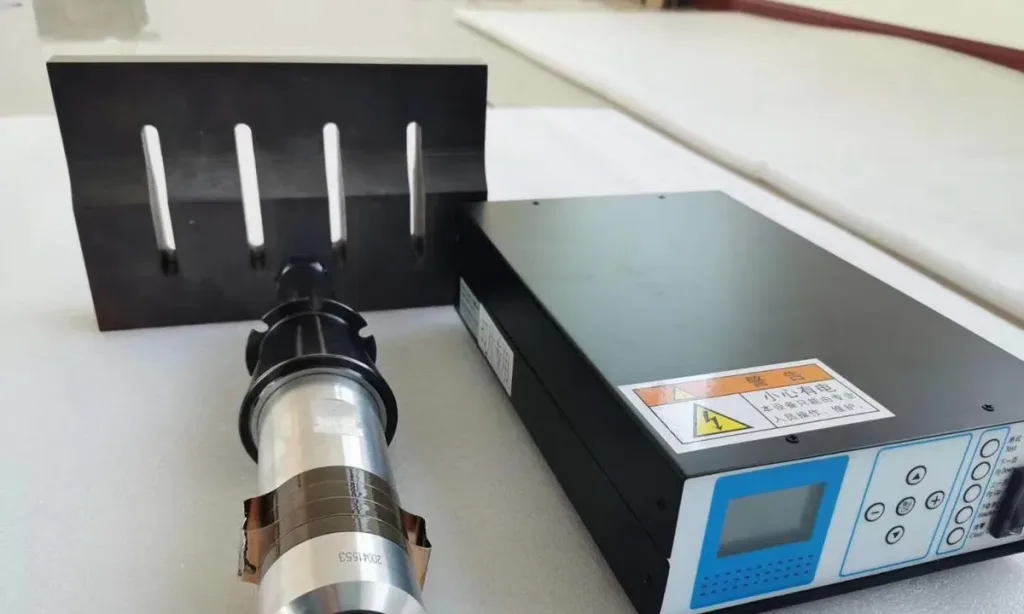
Horn, booster và đồ gá — làm theo đúng chi tiết của bạn
Mỗi bộ khuôn được tính tần số cộng hưởng trước khi gia công, rồi dò tần và chạy thử trên máy trước khi bàn giao.
- Horn (đầu hàn) — biên dạng ôm theo bề mặt chi tiết, vật liệu chọn theo biên độ và tuổi thọ cần có.
- Booster — chọn tỉ số khuếch đại để đạt biên độ phù hợp vật liệu nhựa.
- Đồ gá / đế đỡ — định vị chi tiết, chống xô lệch, đỡ đúng vùng chịu lực.
- Khuôn thay nhanh — một máy chạy nhiều mã hàng, đổi khuôn trong vài phút.
Thư viện kỹ thuật
Bốn kiểu mối nối thường dùng
Mặt cắt minh hoạ nguyên lý. Chọn kiểu nào phụ thuộc vật liệu, yêu cầu độ kín và khả năng gia công khuôn ép của bạn.
Gân định hướng năng lượng
Phổ biến nhấtMột gân nhỏ hình tam giác trên mặt tiếp xúc, tập trung năng lượng vào điểm đó để nhựa chảy trước và lan ra mối nối.
Mối nối trượt (shear joint)
Độ kín caoHai nửa chồng mép nhau một đoạn nhỏ, nhựa chảy dọc theo mặt trượt khi hàn — tạo mối kín liên tục.
Mối nối bậc (step joint)
Giấu ba-viaMột bậc giữ hai nửa tự căn tâm, ba-via nếu có sẽ nằm khuất trong bậc thay vì lộ ra ngoài.
Mộng & rãnh
Định tâm tốtPhần mộng của nửa trên lọt vào rãnh nửa dưới, giữ hai nửa thẳng hàng và chặn ba-via cả hai phía.
Theo nhóm sản phẩm
Mỗi ngành một bài toán khuôn khác nhau
Hình dạng mối nối, vật liệu và sản lượng quyết định kiểu horn, số điểm hàn và cách định vị.
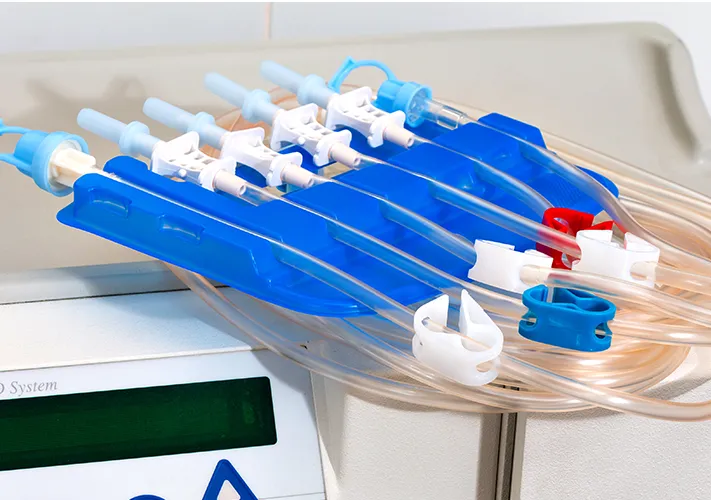
Y tế
Đầu nối, dây truyền, lõi lọc — mối hàn kín, không ba-via.
Điện tử
Vỏ nhỏ, vùng hàn hẹp, yêu cầu thẩm mỹ cao.
Ô tô
Cụm đèn, chi tiết nội thất — horn nhiều điểm, gá lớn.
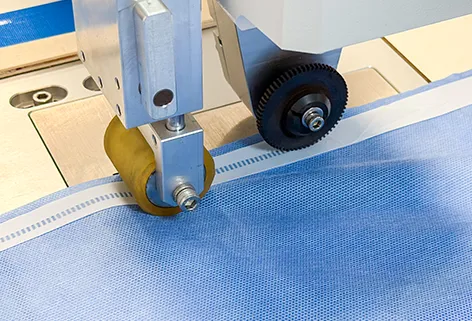
Vải & không dệt
Bánh ren, dao cắt, hoa văn ép mép liên tục.
Chọn vật liệu
Horn làm bằng gì thì hợp?
Ba nhóm vật liệu thường dùng, mỗi nhóm đánh đổi khác nhau giữa biên độ, độ bền mòn và chi phí.
| Tiêu chí | Hợp kim nhômLựa chọn mặc định | TitanCho yêu cầu khắt khe | Thép tôiChi tiết đặc thù |
|---|---|---|---|
| Truyền dao động | Rất tốt Tổn hao thấp, cho biên độ lớn. |
Rất tốt Chịu được biên độ cao, ổn định lâu dài. |
Hạn chế Tổn hao cao hơn, thường dùng biên độ thấp. |
| Độ bền mòn | Trung bình Mòn dần ở mặt tiếp xúc; có thể phủ bề mặt. |
Cao Bền với nhựa có sợi thuỷ tinh, khoáng. |
Cao Chống mài mòn tốt nhất trong ba nhóm. |
| Chi phí & gia công | Rẻ nhất, gia công nhanh, dễ sửa lại biên dạng. | Đắt hơn nhiều, gia công lâu hơn. | Chi phí trung bình, gia công cứng hơn nhôm. |
| Thường dùng cho | Phần lớn sản phẩm nhựa thông thường, sản lượng vừa. | Nhựa mài mòn, sản lượng rất lớn, horn biên dạng phức tạp. | Horn nhỏ, đầu chấm điểm, chi tiết chịu va đập. |
Bảng ở mức định hướng chung. Vật liệu cuối cùng chốt theo biên dạng horn, loại nhựa và sản lượng thực tế của bạn.
Quy trình
Từ bản vẽ đến bộ khuôn chạy thật
Sáu bước, mỗi bước có đầu ra rõ ràng để bạn theo dõi được tiến độ.
01
Nhận bản vẽ / mẫu
Bạn gửi bản vẽ 2D-3D hoặc mẫu vật, kèm loại nhựa, máy đang dùng và yêu cầu mối hàn.
02
Phân tích mối nối
Đánh giá mối nối hiện tại, đề xuất chỉnh sửa nếu cần — trước khi thiết kế khuôn.
03
Thiết kế horn & gá
Tính biên dạng, tỉ số khuếch đại, tần số cộng hưởng; gửi bản thiết kế để bạn duyệt.
04
Gia công
Gia công horn, booster (nếu cần) và gá định vị theo thiết kế đã duyệt.
05
Căn chỉnh tần số
Đo và tinh chỉnh để tần số cộng hưởng khớp với máy, kiểm tra biên độ phân bố.
06
Test & bàn giao
Chạy thử trên sản phẩm thật của bạn, giao khuôn kèm thông số và phiếu kết quả.
Trước khi gửi yêu cầu
Bốn thứ giúp báo phương án nhanh và sát
Thiếu thông tin về máy hoặc vật liệu là lý do phổ biến nhất khiến khuôn làm xong phải chỉnh lại. Có đủ bốn mục này, chúng tôi báo được phương án ngay từ vòng đầu.
- Bản vẽ hoặc mẫu vậtBản vẽ 2D/3D của cả hai nửa sản phẩm, hoặc mẫu thật để đo ngược.
- Loại nhựaTên vật liệu và có phụ gia, sợi thuỷ tinh, chất chống cháy hay không.
- Máy đang dùngTần số 15 hay 20 kHz, công suất, hãng máy, kiểu truyền động servo hay khí nén.
- Yêu cầu mối hànCần kín khí/kín nước, chịu lực kéo, hay chỉ cần giữ hai nửa; sản lượng dự kiến.
Hỏi nhanh
Câu hỏi thường gặp
Tôi chỉ có mẫu vật, không có bản vẽ thì có làm được không?
Được. Chúng tôi đo ngược từ mẫu thật để dựng biên dạng. Có bản vẽ thì nhanh và chính xác hơn, nhưng mẫu vật kèm mô tả yêu cầu mối hàn là đủ để bắt đầu.
Khuôn làm cho máy hãng khác có dùng được không?
Có, miễn là biết đúng tần số máy (15 hay 20 kHz) và kiểu ren lắp ghép. Horn được thiết kế theo tần số cộng hưởng của máy bạn đang chạy, nên cần thông tin máy ngay từ đầu.
Đang có khuôn cũ bị mòn, nên sửa hay làm mới?
Tuỳ mức độ. Mòn nhẹ ở mặt tiếp xúc đôi khi gia công lại được. Nhưng nếu horn đã nứt, rạn chân ren hoặc đã gia công lại nhiều lần làm lệch tần số cộng hưởng thì nên làm mới — chạy tiếp có thể hỏng lây sang booster và cụm chuyển đổi.
Có tư vấn phần mối nối trước khi tôi làm khuôn ép nhựa không?
Có, và đây là thời điểm tốt nhất để hỏi. Sửa mối nối trên bản vẽ trước khi cắt khuôn ép rẻ hơn rất nhiều so với việc phải bù bằng khuôn hàn hoặc thông số máy sau này.
Chi phí và thời gian làm khuôn tính thế nào?
Phụ thuộc biên dạng, vật liệu và việc có phải làm gá định vị kèm theo hay không. Sau khi xem bản vẽ/mẫu, chúng tôi báo phương án gồm hạng mục, chi phí và thời gian dự kiến để bạn duyệt trước khi làm.
Bắt đầu
Gửi bản vẽ hoặc mẫu — nhận phương án khuôn
Kèm loại nhựa, máy đang dùng và yêu cầu mối hàn. Chúng tôi xem và trả lời bằng phương án cụ thể, không báo giá chung chung.