- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng
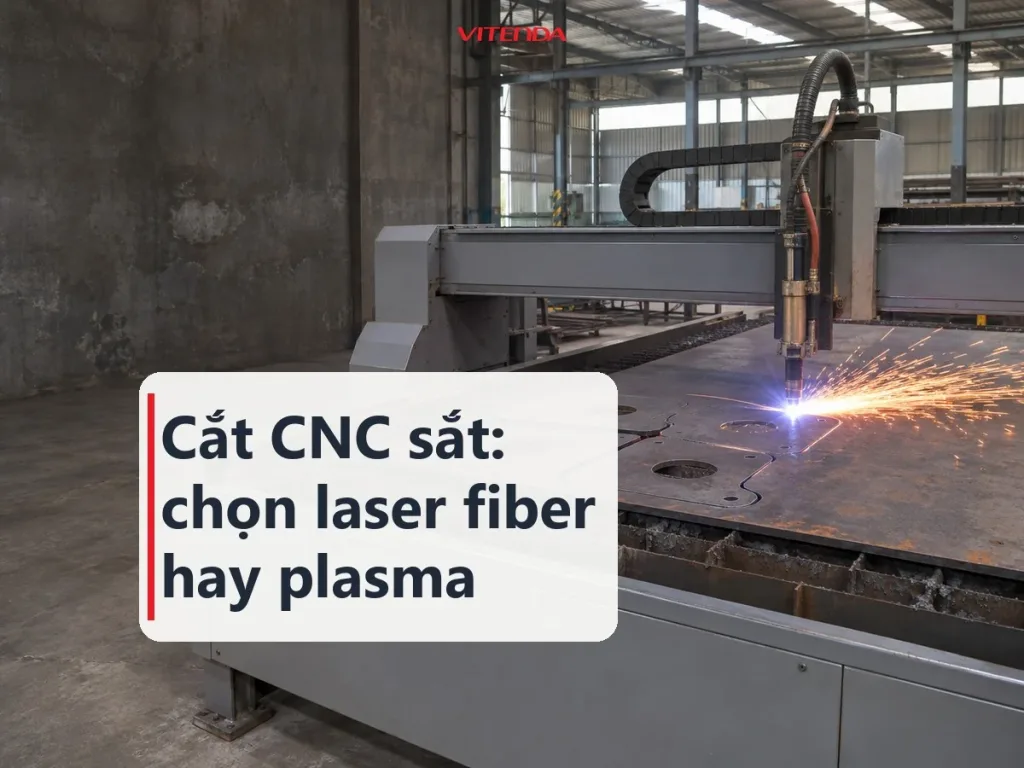
Cắt CNC sắt nên chọn laser fiber cho tấm mỏng và chi tiết nhỏ cần mép sạch, chọn plasma cho tấm dày cần cắt nhanh với chi phí thấp hơn. Giá không có con số chung, vì mỗi đơn đổi theo độ dày, tổng đường cắt và số lượng. Dưới đây là cách chọn công nghệ, chuẩn bị file, xử lý mép sau cắt và biết khi nào phần nhựa đi kèm nên ghép bằng hàn siêu âm.
Tóm tắt nhanh
- Tấm mỏng, lỗ nhỏ, mép cần sạch: laser fiber.
- Tấm dày, chi tiết kết cấu, cần cắt nhanh: plasma.
- File DXF khép kín, ghi rõ độ dày và mác thép giúp báo giá nhanh và đúng.
- Cắt xong phải xử lý ba via và chống gỉ sớm, nhất là sắt đen.
1. Cắt CNC sắt là gì và dùng vào việc nào?
Cắt CNC sắt là dùng máy điều khiển số cắt sắt tấm theo file bản vẽ 2D, cho ra chi tiết đúng hình dạng và kích thước mà không cần vạch dấu hay cắt tay. «Sắt» ở đây thường là thép carbon dạng tấm như tôn đen và thép tấm cán nóng. Inox và nhôm cắt được trên cùng nhóm máy, nhưng khí cắt và thông số phải đổi.
Máy chạy theo đường trong file, nên chi tiết cuối lô giống hệt chi tiết đầu lô. Đó là ưu điểm lớn so với cắt cầm tay, nhất là khi làm nhiều chi tiết giống nhau.
- Bản mã, đế chân cột: nhiều lỗ bắt bu lông, cần đúng vị trí.
- Chi tiết khung, giá đỡ: cắt rời rồi hàn thành bộ.
- Cổng, hàng rào, hoa văn trang trí: đường cong phức tạp, xem thêm bài hoa văn CNC cho sắt, inox, nhôm.
- Tấm chắn, nắp che máy: lỗ thông gió và rãnh lắp ghép.
Muốn hiểu cấu tạo và cách chọn loại máy, đọc bài máy cắt CNC: phân loại và cách chọn theo vật liệu.
2. Nên cắt sắt bằng laser fiber hay plasma?
Chọn theo độ dày tấm và độ sạch mép cần có. Laser fiber cho đường cắt hẹp, mép mịn, hợp tấm mỏng và chi tiết nhỏ. Plasma cắt tấm dày nhanh và rẻ hơn, đổi lại mép có xỉ và hơi vát.
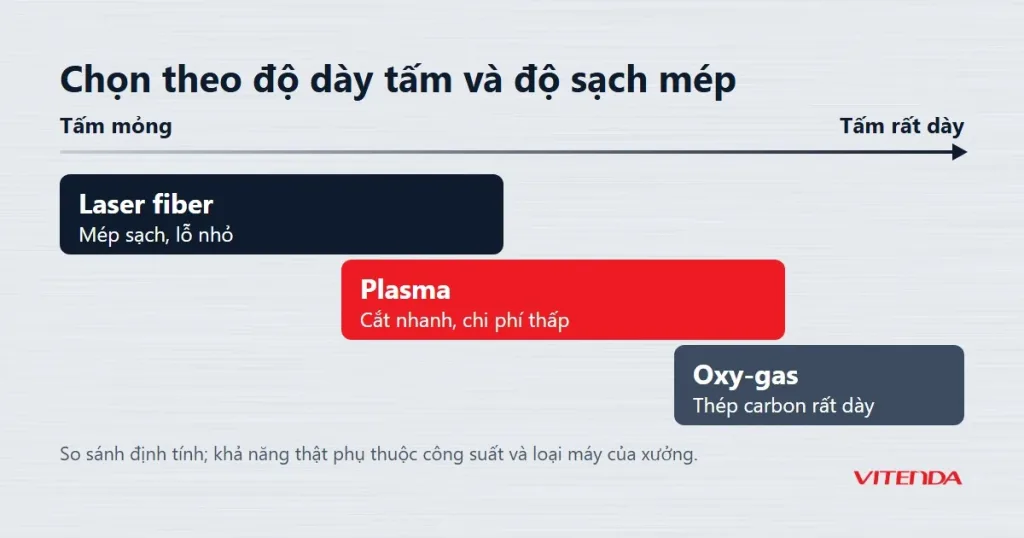
| Công nghệ | Hợp với | Điểm mạnh | Cần cân nhắc |
|---|---|---|---|
| Laser fiber | Tôn, thép tấm mỏng đến trung bình, lỗ nhỏ, hoa văn mảnh | Mép sạch, ít phải mài | Tấm dày thì tốc độ giảm, chi phí cao |
| Plasma | Thép tấm dày, bản mã lớn, chi tiết kết cấu | Cắt nhanh, chi phí thấp trên tấm dày | Mép có xỉ, lỗ nhỏ kém chính xác hơn laser |
| Oxy-gas CNC | Thép carbon rất dày | Cắt được cả tấm rất dày, vượt khả năng của nhiều máy plasma | Chỉ cắt thép carbon thấp, vùng ảnh hưởng nhiệt lớn |
| Tia nước | Chi tiết không được phép biến dạng nhiệt | Không có vùng ảnh hưởng nhiệt | Chậm, chi phí cao |
Nguồn: đặc tính kỹ thuật phổ biến của từng công nghệ cắt, so sánh định tính; khả năng thật phụ thuộc công suất và loại máy của xưởng.
| Chọn laser fiber khi | Chọn plasma khi |
|---|---|
| Tấm mỏng, nhiều lỗ nhỏ, chi tiết mảnh | Tấm dày, chi tiết lớn, đường cắt đơn giản |
| Mép cần sạch để hàn hoặc sơn ngay | Mép sẽ được mài, vát hoặc hàn che |
| Đơn nhiều chi tiết nhỏ, dung sai chặt | Đơn ít chi tiết, ngân sách hẹp |
Kết luận: chi tiết cần lắp khít hoặc sơn ngay thì chọn laser fiber; tấm dày mà mép còn được gia công tiếp thì plasma đủ dùng.
3. Chuẩn bị file và vật liệu thế nào để báo giá và cắt nhanh?
File sai là nguyên nhân quen thuộc làm đơn cắt chậm hoặc phải cắt lại. Làm theo các bước dưới đây, xưởng nhận file là cắt được ngay.
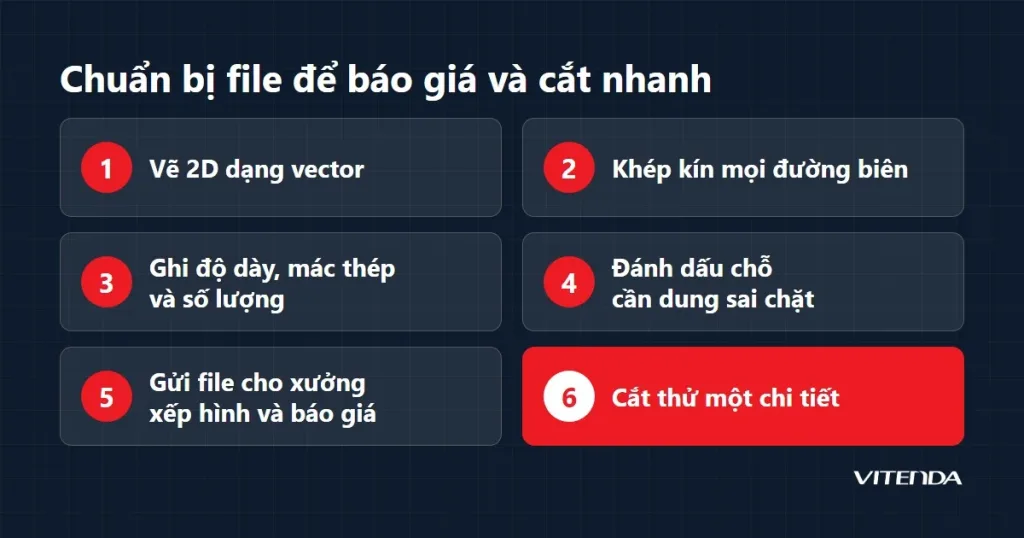
- Vẽ 2D dạng vector, xuất DXF hoặc DWG, đơn vị milimét.
- Khép kín mọi đường biên và xoá nét vẽ chồng nhau, vì nét trùng làm máy cắt hai lần.
- Ghi độ dày, mác thép và số lượng trên bản vẽ hoặc trong tin nhắn.
- Đánh dấu chỗ cần dung sai chặt, như lỗ bắt bu lông và rãnh lắp ghép.
- Gửi file cho xưởng xếp hình tiết kiệm tấm (nesting) và báo giá.
- Cắt thử một chi tiết, đo lắp thử rồi mới cắt cả lô.
Sửa file một lần luôn rẻ hơn bỏ cả tấm đã cắt sai; chi tiết lắp ghép nên cắt thử một mẫu trước.
Sắt gỉ và tấm congSắt gỉ nặng làm đường cắt không đều và xỉ bám nhiều, tấm cong làm lệch khoảng cách đầu cắt. Báo trước tình trạng tấm để xưởng tư vấn cách xử lý.
4. Giá cắt CNC sắt tính theo cách nào?
Mỗi xưởng chọn một cách tính, nên hai báo giá chỉ so được khi cùng bản vẽ, cùng độ dày và cùng bên cấp sắt. Bảng dưới cho biết từng cách hợp với đơn nào.
| Cách tính | Hợp khi | Cần hỏi thêm |
|---|---|---|
| Theo chiều dài đường cắt | Chi tiết nhiều hình dạng khác nhau | Có tính riêng điểm xuyên lỗ không |
| Theo tấm hoặc khổ tấm | Lô lớn, xếp hình kín tấm | Phần phế liệu có hoàn lại không |
| Theo chi tiết | Chi tiết đơn giản, số lượng cố định | Có giảm khi tăng số lượng không |
| Theo khối lượng sắt | Tấm nguyên, chi tiết lớn | Giá đã gồm vật liệu hay chỉ công cắt |
Nguồn: cách tính phổ biến trong dịch vụ cắt kim loại tấm; điều khoản cụ thể do từng xưởng quy định.
Những yếu tố làm giá đổi nhiều nhất:
- Độ dày tấm: tấm càng dày, máy cắt càng chậm và tốn khí, điện hơn.
- Tổng đường cắt và số lỗ: mỗi lỗ nhỏ thêm một lần xuyên và một đoạn đường.
- Số lượng: lô lớn chia đều công cài đặt, đơn lẻ thì không.
- Bên cấp sắt: xưởng cấp sắt hay khách mang sắt đến.
- Dung sai và bề mặt: yêu cầu mép sạch, lắp khít làm tăng công kiểm.
- Gia công thêm: chấn, hàn, sơn hay mạ cộng vào tổng đơn.
Con số cụ thể chỉ có nghĩa khi có bản vẽ trong tay, vì cùng một tấm sắt mà giá khác nhau theo từng đơn. Gọi hoặc nhắn Zalo kèm file và độ dày để nhận báo giá theo đúng đơn.
5. Sau khi cắt, chi tiết sắt cần xử lý gì và nối ghép ra sao?
Chi tiết ra khỏi máy chưa phải thành phẩm. Mép cắt nhiệt còn nóng, có thể cứng hơn lõi tấm và dễ gỉ.
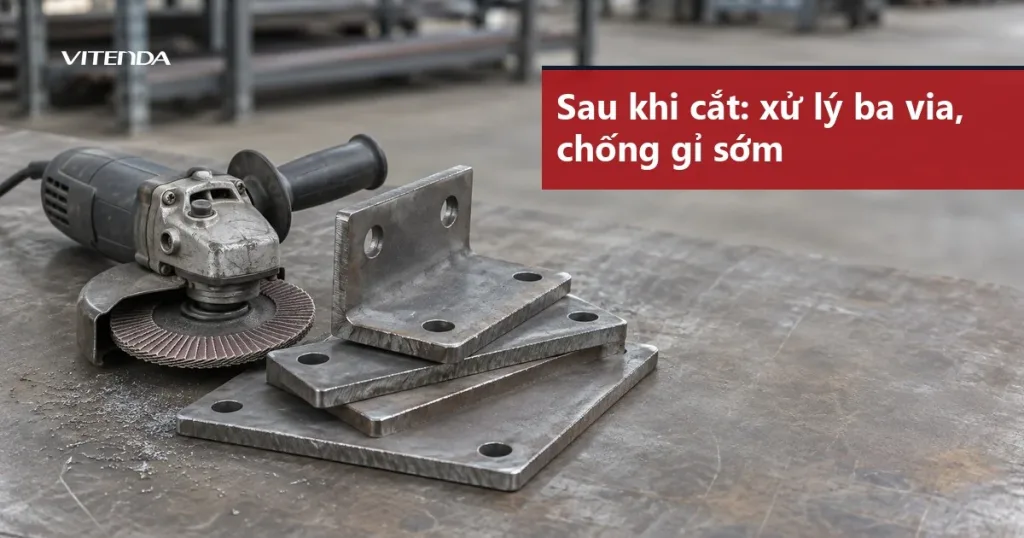
- Ba via và xỉ: mài hoặc đánh sạch, nhất là mép cắt plasma.
- Chống gỉ: sắt đen gỉ nhanh ở mép mới cắt, nên sơn lót, mạ hoặc sơn tĩnh điện sớm.
- Cong vênh: tấm mỏng nhiều lỗ dễ vênh sau khi cắt, cần nắn lại trước khi lắp.
- Kiểm kích thước: đo mẫu đầu lô với bản vẽ trước khi nhận cả lô.
Về nối ghép, chi tiết sắt dày vẫn dùng hàn hồ quang hoặc hàn MIG. Mối nhỏ, cần sạch và ít biến dạng thì tham khảo máy hàn laser. Hàn siêu âm kim loại phù hợp với lá và tấm mỏng kim loại màu như nhôm, đồng, không dùng thay mối hàn kết cấu cho sắt dày; chi tiết xem ở bài máy hàn kim loại bằng sóng siêu âm.
Chọn đúng cách nốiĐừng lấy hàn siêu âm làm mối nối chịu lực cho khung sắt dày. Hàn siêu âm mạnh ở chi tiết nhựa và lá kim loại màu.
Sản phẩm cuối thường là khung sắt cắt CNC kèm vỏ, nắp hoặc đệm bằng nhựa. Phần nhựa ấy ghép được bằng hàn siêu âm: mối chắc, không cần keo hay vít. Với chi tiết nhỏ hoặc lắp tại chỗ, xem thêm máy hàn siêu âm cầm tay.
6. Câu hỏi thường gặp về cắt CNC sắt
Có thể báo giá cắt CNC sắt theo kg không?
Một số xưởng có, và cách này đơn giản với tấm nguyên hoặc chi tiết lớn. Chi tiết nhỏ, nhiều lỗ lại tốn giờ máy hơn khối lượng cho thấy. Hãy hỏi xưởng tính theo đường cắt hay theo kg, rồi so các báo giá trên cùng một bản vẽ.
Sắt cũ hoặc sắt gỉ có cắt được không?
Cắt được, nhưng gỉ nặng làm mép cắt kém và xỉ bám nhiều. Nên làm sạch bề mặt trước hoặc chọn mặt tấm ít gỉ hơn, và nói rõ tình trạng sắt khi gửi file để xưởng tư vấn.
Không có bản vẽ kỹ thuật thì sao?
Gửi ảnh chụp chi tiết kèm kích thước đo thực tế, hoặc đưa chi tiết mẫu cho bên cắt vẽ lại thành file DXF. Hãy duyệt bản vẽ đã dựng lại trước khi cắt, vì lỗi ở file sẽ lặp lại trên mọi chi tiết.
Cắt CNC sắt mất bao lâu?
Tuỳ số lượng, độ dày và lịch máy của xưởng. Vài chi tiết đơn giản cắt trong thời gian ngắn, lô lớn cần xếp lịch. Không có mốc chung, nên hỏi lịch cụ thể khi gửi file.
Cắt CNC sắt khác máy cắt cầm tay ở điểm nào?
CNC lặp lại chính xác theo file, hợp khi cần nhiều chi tiết giống nhau hoặc đường cong phức tạp. Máy cắt cầm tay hợp việc lẻ tại chỗ với đường cắt thẳng, độ chính xác phụ thuộc tay người cắt.
Cần ghép chi tiết cắt CNC với phần nhựa hoặc kim loại mỏng?
Gọi hoặc nhắn Zalo 0904 584 000 — mô tả vật liệu và kích thước mối ghép, Vitenda tư vấn máy hàn siêu âm hoặc hàn ma sát phù hợp.
Cập nhật 09/11/2026 bởi Vitenda.