- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng
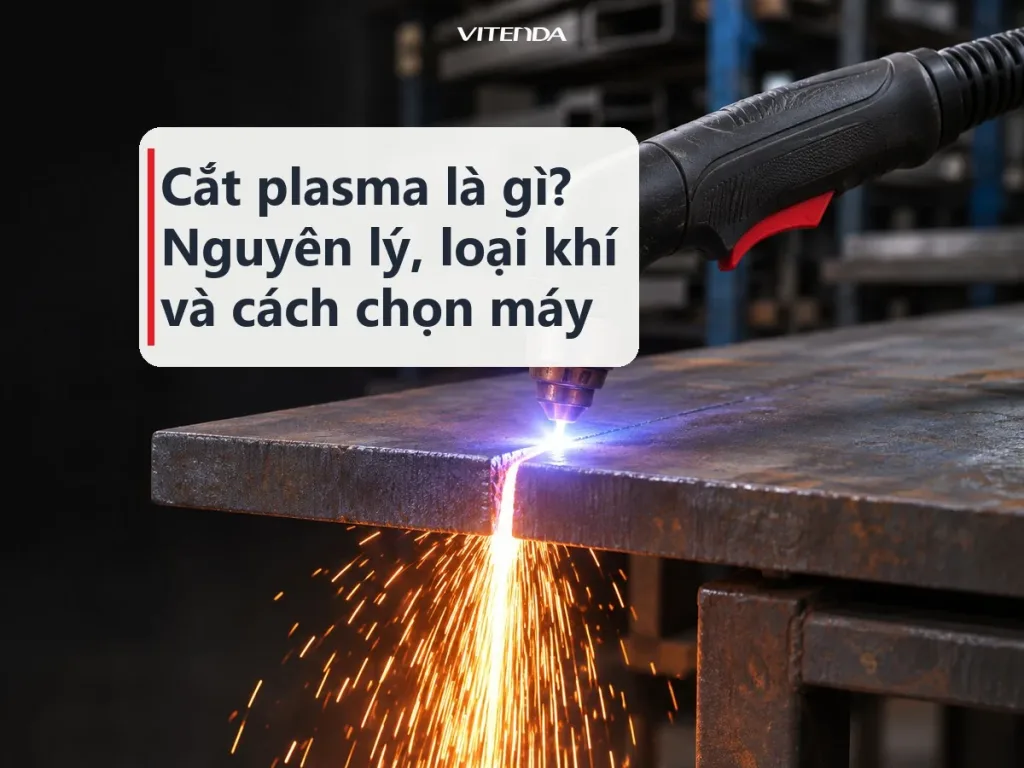
Cắt plasma là phương pháp dùng hồ quang điện biến khí thành dòng plasma nóng để làm chảy và thổi bay kim loại dẫn điện như thép, inox, nhôm, đồng. Với tấm kim loại dày, cắt plasma cho tốc độ cao và chi phí đầu tư thấp hơn laser, đổi lại mép cắt kém mịn hơn. Bài này giải thích nguyên lý, loại khí, so sánh với oxy-gas và laser, rồi gợi ý chọn máy cầm tay hay CNC. Nếu cần chọn kỹ hơn, mời xem Máy cắt plasma không dụng khí.
Tóm tắt nhanh
- Vật liệu: chỉ cắt được kim loại dẫn điện; gỗ, mica, nhựa cần công nghệ khác.
- Khí: khí nén khô, sạch đủ cho thép thông thường; inox và nhôm cần mép đẹp thì dùng nitơ hoặc hỗn hợp argon – hydro.
- Chọn máy: theo độ dày hay cắt nhất, không theo độ dày cắt đứt tối đa trong catalogue.
- Cầm tay hay CNC: cầm tay cho sửa chữa, cắt thô; CNC khi phải cắt lặp lại nhiều chi tiết giống nhau.
1. Cắt plasma là gì và hoạt động ra sao?
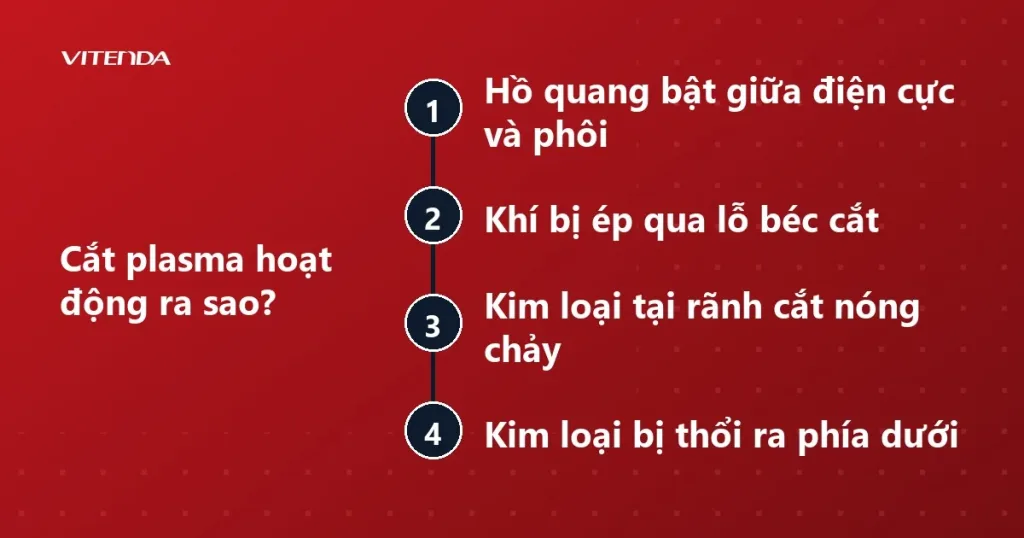
Plasma là khí bị ion hoá: khi hồ quang điện đủ mạnh đi qua, các phân tử khí tách thành hạt mang điện và dòng khí trở nên dẫn điện, nóng, chảy rất nhanh. Máy cắt plasma tận dụng đúng dòng khí đó. Hồ quang bật giữa điện cực trong đầu cắt và tấm kim loại, khí bị ép qua lỗ nhỏ của béc cắt thành tia hẹp, kim loại tại rãnh cắt nóng chảy rồi bị thổi ra phía dưới.
Một bộ cắt plasma hoàn chỉnh gồm bốn phần chính:
- Nguồn điện: tạo dòng cắt; dòng càng lớn thì cắt được tấm càng dày.
- Đầu cắt (mỏ cắt): chứa điện cực, béc cắt, chụp khí và chụp bảo vệ, là các chi tiết mòn dần theo giờ cắt.
- Nguồn khí: máy nén khí, bộ lọc tách nước dầu và van điều áp, hoặc bình khí riêng.
- Kẹp mát: nối phôi với nguồn để hồ quang có đường khép mạch.
Thiếu kẹp mát hoặc kẹp lên chỗ gỉ, sơn dày thì hồ quang không chuyển sang phôi, máy chỉ mồi rồi tắt. Lỗi này hay gặp ở người mới dùng.
2. Vật liệu nào cắt được bằng plasma?
Hồ quang phải khép mạch qua phôi, nên điều kiện đầu tiên là phôi dẫn điện. Mọi kim loại thông dụng ở xưởng cơ khí đều đáp ứng, còn vật liệu cách điện thì không.
| Vật liệu | Cắt plasma | Ghi chú |
|---|---|---|
| Thép carbon, thép tấm kết cấu | Rất hợp | Tốc độ cao, mép hơi vát, có thể bám xỉ nếu chỉnh sai |
| Inox | Được | Cắt bằng khí nén thì mép đổi màu; muốn mép sáng hơn dùng nitơ |
| Nhôm | Được | Cần nguồn đủ mạnh và khí phù hợp; mép nhám hơn thép |
| Đồng, đồng thau | Được | Dẫn nhiệt nhanh nên tốn công suất hơn thép cùng độ dày |
| Gỗ, mica, nhựa, kính | Không | Không dẫn điện, hồ quang không chuyển sang phôi |
Đặc tính thông dụng của công nghệ plasma; kết quả thực tế phụ thuộc dòng cắt, loại khí và tốc độ di chuyển.
Gỗ, mica, nhựa tấm thuộc nhóm khác hẳn, nên chọn máy theo vật liệu: bài máy cắt mini và cách chọn theo vật liệu cần cắt đi vào nhóm này.
3. Máy cắt plasma dùng khí gì?
Hầu hết máy phổ thông chạy bằng khí nén từ máy nén khí. Loại này rẻ, sẵn có và đủ tốt cho thép làm kết cấu, khung, bản mã. Khi cần mép cắt sạch hơn trên inox hoặc nhôm, xưởng chuyển sang khí chuyên dụng cấp bằng bình.
| Vật liệu | Khí thường dùng | Kết quả |
|---|---|---|
| Thép carbon | Khí nén, hoặc oxy | Cắt nhanh; oxy cho mép sạch hơn, tốn bình khí |
| Inox | Nitơ, hoặc argon – hydro | Mép sáng, ít oxy hoá hơn khí nén |
| Nhôm | Argon – hydro, hoặc nitơ | Mép đều hơn, ít cháy cạnh |
Khí khuyến nghị thông dụng; máy cụ thể ghi loại khí trong hướng dẫn của nhà sản xuất, ưu tiên theo đó.
Khí nén phải khô và sạchNước hoặc dầu lẫn trong khí làm béc và điện cực mòn nhanh, hồ quang phì phò, mép cắt xấu. Đặt bộ lọc tách nước dầu trước máy và dùng van điều áp khí nén giữ áp ổn định ở mức nhà sản xuất yêu cầu.
Người tìm «cắt plasma không dùng khí» thường hiểu là không cần bình khí. Đúng vậy: máy dùng khí nén thay bình. Còn cắt hoàn toàn không có khí thì không thể, vì khí chính là vật tạo ra plasma và thổi xỉ ra khỏi rãnh.
4. Plasma khác oxy-gas và laser ở đâu?
Ba công nghệ này cùng cắt kim loại tấm nhưng mạnh ở ba chỗ khác nhau. Bảng dưới đặt cạnh nhau những tiêu chí người mua hay hỏi.
| Tiêu chí | Plasma | Oxy-gas | Laser fiber |
|---|---|---|---|
| Vật liệu | Kim loại dẫn điện | Chỉ thép carbon, thép hợp kim thấp | Phần lớn kim loại |
| Sở trường | Tấm vừa đến dày, cắt nhanh | Thép rất dày, cắt thô | Tấm mỏng, chi tiết nhỏ |
| Mép cắt | Khá, hơi vát, có thể có xỉ | Thô, vùng nhiệt rộng | Mịn, gần như vuông |
| Chi phí đầu tư | Trung bình | Thấp | Cao |
So sánh theo đặc tính công nghệ thông dụng; cùng một nhóm máy vẫn chênh nhau theo công suất và hãng.
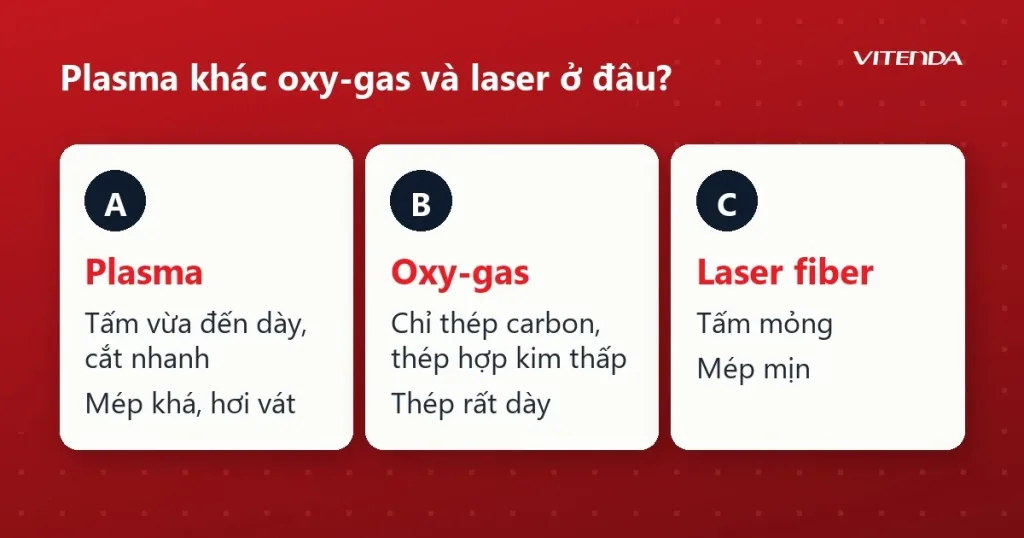
Oxy-gas rẻ nhưng chậm, lại không cắt được inox hay nhôm. Laser fiber cho mép đẹp, đổi lại giá máy cao. Plasma nằm giữa: đủ nhanh, đủ rẻ, nhận cả kim loại màu. Muốn nhìn rộng hơn giữa các dòng máy cắt tấm, xem máy cắt CNC: phân loại, cách chọn theo vật liệu.
5. Ưu điểm và nhược điểm của cắt plasma
Điểm mạnh nằm ở tốc độ và độ linh hoạt:
- Cắt nhanh trên thép tấm vừa và dày, nhanh hơn hẳn oxy-gas.
- Không cần mồi nóng trước khi cắt, bấm là cắt.
- Nhiều vật liệu: thép, inox, nhôm, đồng đều qua được một máy.
- Linh hoạt: cùng công nghệ dùng được cầm tay hoặc gắn lên bàn CNC.
- Đầu tư vừa phải so với laser công suất lớn.
Mặt hạn chế cũng rõ, và nên biết trước khi mua:
- Mép vát nhẹ: rãnh cắt không vuông tuyệt đối, chi tiết lắp ghép khít thường phải mài lại.
- Xỉ và vùng ảnh hưởng nhiệt: tốc độ hay dòng cắt lệch thì xỉ bám mặt dưới.
- Vật tư tiêu hao: điện cực, béc cắt phải thay theo giờ cắt.
- Khói, tia sáng, tiếng ồn: cần bảo hộ và thông gió.
Chi tiết cần lắp khít, mép mịn thì laser đáng tiền hơn; kết cấu thép tấm dày, cắt thô rồi hàn thì plasma kinh tế hơn.
6. Nên chọn máy cắt plasma cầm tay hay CNC?
Câu trả lời phụ thuộc vào việc bạn cắt cái gì và cắt bao nhiêu lần.
| Chọn cầm tay khi | Chọn CNC khi |
|---|---|
| Cắt sửa chữa, cắt thô, làm tại công trình | Cắt lặp lại nhiều chi tiết giống nhau |
| Chi tiết đơn lẻ, không cần đường cắt chính xác | Cần đường cắt, hoa văn, lỗ tròn đều tay |
| Vốn ít, người dùng đã quen tay | Có chỗ đặt bàn, người vận hành phần mềm |
Kết luận: việc đơn lẻ và di động thì cầm tay; sản xuất theo bản vẽ, theo lô thì lên CNC.
Với hệ CNC, mặt bàn cũng quyết định chất lượng cắt: bàn có khe hút khói hoặc bàn nước giữ phôi phẳng và giảm khói bụi. Cách chọn mặt bàn theo từng vật liệu có trong bài bàn cắt kỹ thuật. Cần cắt họa tiết trên tấm sắt, inox, nhôm thì xem thêm hoa văn CNC và cách cắt.
Khi so các máy cụ thể, hỏi người bán đúng năm điều:
- Độ dày cắt chất lượng: con số cắt mép đẹp, thấp hơn nhiều so với độ dày cắt đứt tối đa; chọn máy theo con số đầu.
- Tỷ lệ làm việc liên tục: máy cắt được bao lâu rồi phải nghỉ tản nhiệt, quan trọng khi cắt cả ngày.
- Nguồn điện: một pha hay ba pha, điện xưởng có đáp ứng được không.
- Khí và máy nén: lưu lượng và áp khí máy cần, máy nén hiện có có đủ không.
- Vật tư thay thế: béc, điện cực có sẵn, giá ra sao, bảo hành thế nào.
7. Cắt plasma có hại mắt không, và làm sao cho an toàn?
Có. Hồ quang plasma phát tia cực tím và hồng ngoại mạnh, nhìn trực tiếp dù vài giây cũng gây chói, cộm, đau mắt như đau mắt hàn. Khói từ inox chứa hợp chất crom, từ tấm mạ kẽm có hơi kẽm, nên khu vực cắt phải thoáng hoặc có hút khói.
Không cắt thùng kínThùng phuy, bồn, bình từng chứa xăng dầu hoặc khí cháy có thể nổ khi gặp tia lửa. Súc rửa, thông hơi và kiểm tra kỹ trước khi cắt.
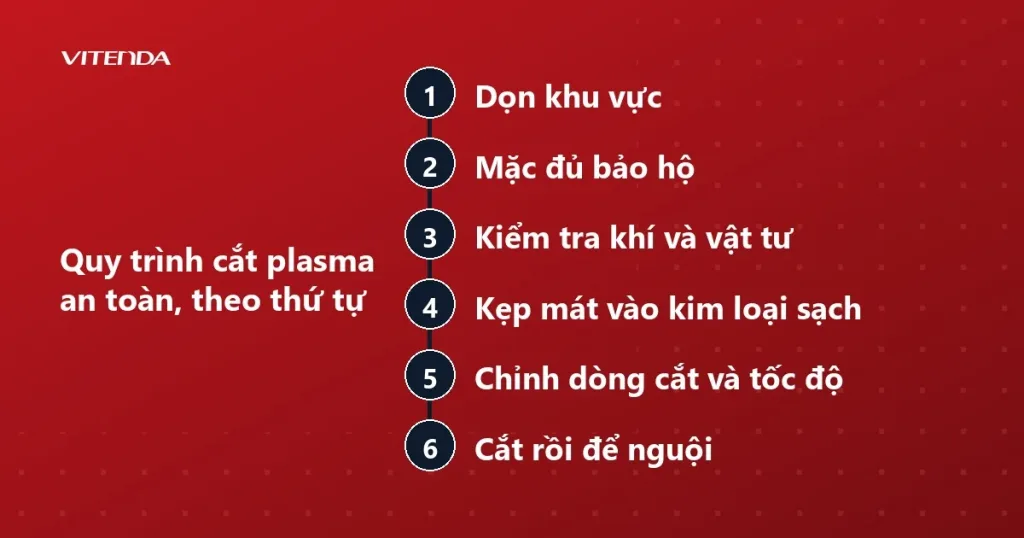
Quy trình cắt an toàn, theo thứ tự:
- Dọn khu vực: dời vật dễ cháy ra xa, chuẩn bị bình chữa cháy gần tay.
- Mặc đủ bảo hộ: mặt nạ hoặc kính che đúng cấp theo hướng dẫn của máy, găng da, áo chống cháy, giày bảo hộ.
- Kiểm tra khí và vật tư: béc, điện cực còn tốt, khí khô, áp đúng khuyến nghị.
- Kẹp mát vào kim loại sạch, sát vị trí cắt.
- Chỉnh dòng cắt và tốc độ theo độ dày, cắt thử trên phế liệu cùng loại.
- Cắt rồi để nguội: phôi và xỉ còn rất nóng, gõ xỉ bằng dụng cụ, không dùng tay.
8. Giá máy và chi phí cắt plasma gồm những khoản nào?
Giá thay đổi mạnh theo dòng cắt, hãng và việc máy dùng cầm tay hay lắp CNC, nên không có một mức chung cho mọi nhu cầu. Thay vì nhìn giá máy, tính tổng chi phí cho cả quá trình cắt.
- Nguồn và đầu cắt: tăng theo dòng cắt và độ dày cần cắt.
- Máy nén khí, bộ lọc, van điều áp: nhiều xưởng quên khoản này khi dự toán.
- Vật tư tiêu hao: điện cực, béc, chụp khí; hao nhanh hơn nếu khí ẩm hoặc hay cắt xuyên.
- Điện năng và khí chuyên dụng nếu cắt inox, nhôm cần mép sạch.
- Bàn cắt, phần mềm, nhân công với hệ CNC.
Gửi vật liệu, độ dày và sản lượng dự kiến để được báo giá theo đúng nhu cầu, thay vì trả giá cho công suất không dùng tới.
9. Câu hỏi thường gặp
Inox có cắt được bằng plasma không?
Được. Inox dẫn điện nên hồ quang chuyển sang phôi bình thường. Cắt bằng khí nén thì mép đổi màu và có lớp oxy hoá mỏng; muốn mép sáng hơn, dùng nitơ hoặc argon – hydro. Khói inox chứa crom, cần hút khói tốt.
Có cắt plasma mà không dùng khí được không?
Không. Khí là nguyên liệu tạo plasma và cũng là lực thổi xỉ khỏi rãnh cắt. Máy «không cần bình khí» vẫn dùng khí nén từ máy nén, nên vẫn phải có máy nén khí và bộ lọc.
Dùng máy hàn TIG để cắt plasma được không?
Không. Máy hàn TIG thông thường không có đầu cắt, bộ khí và nguồn phù hợp để cắt plasma. Một số máy đa năng tích hợp thêm chức năng cắt plasma riêng; khi mua, hỏi rõ độ dày cắt chất lượng của chức năng đó.
Cắt plasma CNC có cắt được hoa văn tinh xảo không?
Được với hoa văn vừa và lớn trên tấm đủ dày. Tia plasma có bề rộng rãnh cắt nhất định và mép hơi vát, nên chi tiết rất nhỏ, nét mảnh nên dùng laser. Chọn mẫu theo độ dày tấm trước khi vẽ.
Vì sao béc và điện cực mòn nhanh?
Ba nguyên nhân hay gặp: khí lẫn nước hoặc dầu, khởi hồ quang quá nhiều lần ở cùng điểm, và dòng cắt đặt không đúng độ dày. Lọc khí tốt và chỉnh đúng thông số là cách kéo dài tuổi thọ vật tư ít tốn kém.
Chưa biết nên cắt plasma, laser hay oxy-gas?
Gọi hoặc nhắn Zalo 0904 584 000, cho biết vật liệu, độ dày và số lượng cần cắt để được tư vấn công nghệ phù hợp.
Cập nhật 04/11/2026 bởi Vitenda Sonic.