- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng
Cách chỉnh máy hàn siêu âm đúng là chỉnh lần lượt từng thông số, theo thứ tự cố định: kiểm đầu hàn và đồ gá, đặt lực ép, đặt biên độ, rồi mới chỉnh thời gian hàn. Chỉnh nhiều thông số cùng lúc là lý do chính khiến mối hàn lúc yếu lúc cháy. Bài này đưa ra thứ tự chỉnh, bảng đọc lỗi và cách thử mẫu để bạn tìm ra bộ thông số ổn định cho đúng chi tiết của mình. Tìm hiểu chi tiết trong bài Máy hàn siêu âm vải không dệt: nguyên lý, cách chọn.
Tóm tắt nhanh
- Kiểm đầu hàn, đe và độ siết trước khi chạm vào bất kỳ núm chỉnh nào.
- Chỉ đổi một thông số mỗi lần thử, ghi lại kết quả sau từng mẫu.
- Mối hàn thiếu thì tăng dần; mối hàn cháy, chảy tràn thì giảm biên độ hoặc thời gian.
- Khi đã ổn định, ghi lại bộ thông số cho từng chi tiết để lần sau không phải chỉnh lại.
1. Máy hàn siêu âm có những thông số nào cần chỉnh?
Máy hàn siêu âm biến dòng điện thành rung động cơ học ở tần số cố định, truyền qua bộ rung và đầu hàn xuống chi tiết. Phần nhựa ở mặt tiếp xúc nóng chảy do ma sát rồi nguội lại thành mối hàn. Người vận hành thường can thiệp vào bốn nhóm thông số, mỗi nhóm ảnh hưởng một khía cạnh của mối hàn.
- Lực ép: áp lực đầu hàn đè lên chi tiết. Quá nhẹ thì rung trượt trên bề mặt, quá nặng thì chi tiết bị nén lún.
- Biên độ: độ lớn của dao động đầu hàn. Biên độ quyết định lượng nhiệt sinh ra mỗi chu kỳ.
- Thời gian hàn: khoảng thời gian rung cấp năng lượng. Có máy chỉnh theo thời gian, có máy chỉnh theo năng lượng hoặc theo quãng chạy xuống.
- Thời gian giữ: đầu hàn tiếp tục đè sau khi ngừng rung để mối hàn nguội và định hình.
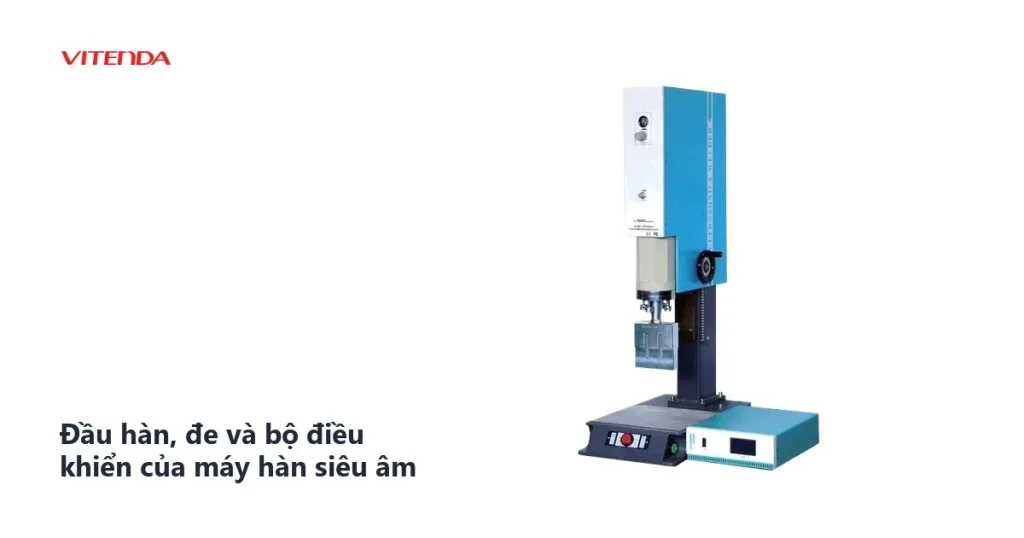
Tần số do thiết kế bộ rung quyết định nên người dùng không chỉnh tay. Thứ cần làm là chọn đúng đầu hàn cho tần số của máy. Nếu bạn đang phân vân giữa các dòng tần số, xem thêm bài cách chọn tần số hàn siêu âm phù hợp vật liệu nhựa.
2. Cần kiểm gì trước khi chỉnh máy?
Phần lớn ca máy hàn yếu không nằm ở núm chỉnh mà ở cơ khí. Một đầu hàn lỏng hay một đe lệch tâm làm mọi lần chỉnh sau đó mất tác dụng. Dành vài phút kiểm các điểm sau trước khi chạy mẫu đầu tiên.
- Độ siết đầu hàn: bu lông nối đầu hàn với bộ tăng biên phải siết chặt, mặt tiếp xúc sạch, không có bụi hay vảy nhựa kẹt giữa.
- Mặt đầu hàn: không mòn lõm, không có vết nứt nhỏ. Đầu hàn nứt làm máy báo quá tải hoặc phát tiếng rít.
- Đe và đồ gá: chi tiết nằm khít, không rung lắc, đầu hàn và đe song song với nhau.
- Khe hở dẫn hướng: mối ghép phải có gờ dẫn năng lượng đúng thiết kế, nếu không máy khó cho mối hàn đều dù chỉnh thế nào.
- Nguồn khí nén: máy có xi lanh ép cần áp khí ổn định, đồng hồ không dao động khi đầu hàn xuống.
Đầu hàn lỏng chỉ một chút đã làm mất phần lớn năng lượng ở mối nối, và không núm chỉnh nào bù lại được.
Thiết kế khuôn và đầu hàn cũng quyết định máy chỉnh dễ hay khó. Bài thiết kế khuôn hàn siêu âm: những lưu ý quan trọng nói rõ phần này.
3. Chỉnh máy hàn siêu âm theo thứ tự nào?
Mục tiêu của thứ tự dưới đây là tách từng biến số để biết thông số nào gây ra kết quả nào. Bắt đầu từ giá trị thấp rồi tăng dần, vì mối hàn thiếu luôn dễ cứu hơn chi tiết đã bị cháy.
- Đặt lực ép ở mức thấp mà vẫn giữ chi tiết chắc trên đe, rồi nâng dần nếu đầu hàn trượt hoặc mối hàn không bắt.
- Đặt biên độ vừa phải theo vật liệu: nhựa cứng thường cần biên độ cao hơn nhựa mềm, vật liệu bán tinh thể thường cần nhiều năng lượng hơn vật liệu vô định hình.
- Đặt thời gian hàn ngắn cho lần chạy đầu, hàn một mẫu và quan sát mối nối.
- Tăng thời gian từng bước nhỏ cho tới khi mối hàn kín đều quanh chu vi, không chảy tràn ra ngoài.
- Chỉnh thời gian giữ đủ để mối hàn nguội và chi tiết không bật lại khi nhả đầu hàn.
- Thử phá mẫu: bẻ hoặc kéo mối hàn, kiểm tra mối hàn đứt trong thân nhựa chứ không bong ở mặt ghép.
- Ghi lại bộ thông số cùng tên chi tiết, vật liệu và đầu hàn đã dùng.
Đừng chỉnh hai thứ cùng lúcĐổi đồng thời lực ép và biên độ khiến bạn không biết thay đổi nào làm mối hàn tốt lên hay xấu đi. Mỗi lần thử chỉ đổi một thông số.
4. Làm sao đọc lỗi mối hàn để biết nên chỉnh gì?
Mối hàn tự nói lên thông số nào đang lệch. Bảng dưới đây gom các lỗi hay gặp trên máy hàn nhựa kèm hướng xử lý đầu tiên nên thử. Đây là chỉ dẫn theo kinh nghiệm vận hành chung, cần thử lại trên chi tiết thật vì mỗi vật liệu và thiết kế mối ghép phản ứng khác nhau.
| Dấu hiệu | Nguyên nhân thường gặp | Chỉnh trước tiên |
|---|---|---|
| Mối hàn không bắt, tách dễ | Thiếu năng lượng hoặc lực ép không đủ | Tăng thời gian hàn, sau đó tăng biên độ |
| Nhựa chảy tràn, ba via | Thừa năng lượng hoặc lực ép quá lớn | Giảm thời gian hàn, giảm lực ép |
| Cháy, đổi màu, có vết cháy | Biên độ quá cao hoặc hàn quá lâu | Giảm biên độ, rút ngắn thời gian |
| Mối hàn lúc kín lúc hở | Chi tiết lệch đe, đồ gá lỏng, đầu hàn lỏng | Kiểm cơ khí trước, rồi mới chỉnh thông số |
| Vết hằn của đầu hàn trên bề mặt | Lực ép lớn hoặc biên độ cao tại điểm tiếp xúc | Giảm lực ép, kiểm mặt đầu hàn |
| Chi tiết bị nứt hoặc vỡ | Năng lượng truyền quá mạnh vào vùng mỏng | Giảm biên độ, xem lại hình dạng mối ghép |
Bảng tổng hợp theo kinh nghiệm vận hành thông dụng của máy hàn siêu âm nhựa, cập nhật 23/10/2026.
5. Máy báo quá tải hoặc không bắt tần thì xử lý ra sao?
Khi máy báo quá tải, báo lỗi tần số hoặc kêu lạ lúc chạy không tải, đừng cố bù bằng cách chỉnh thông số hàn. Đây là dấu hiệu cơ học hoặc điện, cần xử lý từ gốc.
- Chạy không tải: cho đầu hàn rung trong không khí vài giây, nếu máy báo lỗi ngay thì nghi đầu hàn, bộ tăng biên hoặc bộ rung.
- Tháo đầu hàn ra kiểm: vết nứt, mặt tiếp xúc bị ăn mòn hay ren hỏng đều khiến tần số lệch.
- Lắp lại đúng lực siết theo khuyến nghị của nhà sản xuất máy, không siết bằng cảm giác.
- Chạy dò tần nếu bộ điều khiển có chức năng này, để máy tự tìm điểm cộng hưởng sau khi thay đầu hàn.
Khi nào gọi kỹ thuậtNếu đã siết lại đầu hàn, thay thử đầu hàn khác mà máy vẫn báo lỗi, nguyên nhân thường nằm ở bộ rung hoặc bộ phát. Dừng máy và liên hệ đơn vị bảo trì thay vì chạy tiếp.
6. Mỗi chi tiết có cần lưu một bộ thông số riêng không?
Có. Cùng một máy nhưng đổi vật liệu, đổi độ dày thành hay đổi thiết kế mối ghép thì bộ thông số tốt cũng đổi theo. Việc ghi lại giúp ca sau, người khác vận hành hoặc lô hàng lặp lại không phải dò từ đầu.
Nên có một phiếu ngắn cho mỗi chi tiết gồm các mục: tên chi tiết, vật liệu, đầu hàn và đe đang dùng, lực ép, biên độ, thời gian hàn, thời gian giữ, và kết quả thử phá mẫu. Máy có bộ nhớ chương trình thì lưu thêm trong máy, nhưng vẫn giữ phiếu giấy hoặc bảng tính để đối chiếu khi bộ nhớ bị xoá.
Nếu cần hiểu thêm nguyên lý để chỉnh có cơ sở hơn, bài hàn siêu âm là gì: nguyên lý và ưu điểm giải thích cách rung động tạo ra nhiệt ở mặt ghép.
7. Câu hỏi thường gặp
Chỉnh biên độ trước hay thời gian trước?
Nên đặt lực ép và biên độ ở mức vừa phải, giữ cố định, rồi chỉnh thời gian hàn để tìm điểm mối hàn đạt. Chỉ khi thời gian đã dài mà mối hàn vẫn yếu mới tăng biên độ. Cách này dễ kiểm soát hơn và ít cháy chi tiết hơn.
Mối hàn bị cháy thì giảm thông số nào trước?
Giảm biên độ trước, sau đó rút ngắn thời gian hàn. Cháy là dấu hiệu thừa năng lượng ở một điểm, thường do biên độ cao hoặc hàn kéo dài. Nếu cháy chỉ xuất hiện ở một góc, kiểm lại độ song song của đầu hàn và đe.
Vì sao chỉnh mãi mà mối hàn vẫn không đều?
Khi đã thử nhiều bộ thông số mà kết quả vẫn lúc tốt lúc xấu, nguyên nhân hầu như nằm ngoài núm chỉnh. Hãy kiểm độ siết đầu hàn, đồ gá giữ chi tiết, gờ dẫn năng lượng của mối ghép và độ ổn định của áp khí.
Có thể dùng một bộ thông số cho nhiều loại nhựa không?
Không nên. Mỗi loại nhựa có độ chảy, độ cứng và độ hấp thụ rung khác nhau nên cần bộ thông số riêng. Chi tiết đổi vật liệu thì chạy lại quy trình thử mẫu từ đầu.
Máy hàn vẫn cho mối hàn không đều?
Gọi hoặc nhắn Zalo 0904584000 để mô tả lỗi và loại chi tiết đang hàn, kỹ thuật sẽ trao đổi hướng kiểm tra.
Cập nhật 23/10/2026 bởi Vitenda Sonic.