- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng
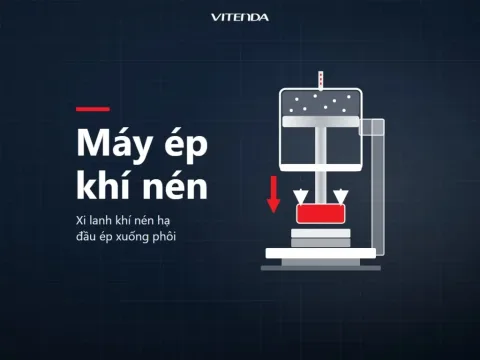
Máy dập khí nén là máy dùng xi lanh khí nén để hạ đầu dập xuống khuôn, hợp với việc cắt, đột, dập nổi và ép chi tiết nhỏ đến vừa. Lực dập do áp suất khí và đường kính xi lanh quyết định, nên máy gọn, nhanh nhưng không thay được máy thủy lực khi cần lực lớn. Bài này nói cách máy làm việc, cách chọn và lúc nào nối chi tiết nhựa bằng hàn siêu âm sẽ hợp hơn dập.
Tóm tắt nhanh
- Khí nén hợp việc nhẹ đến vừa: đột, cắt vật liệu mỏng, dập nổi, ép định vị.
- Lực dập tính từ áp suất khí nhân với diện tích pít-tông.
- Cần lực lớn và giữ lực ổn định thì xét máy thủy lực hoặc máy cơ.
- Nối chi tiết nhựa thành mối liền: dùng hàn siêu âm, không dùng dập.
1. Máy dập khí nén hoạt động thế nào?
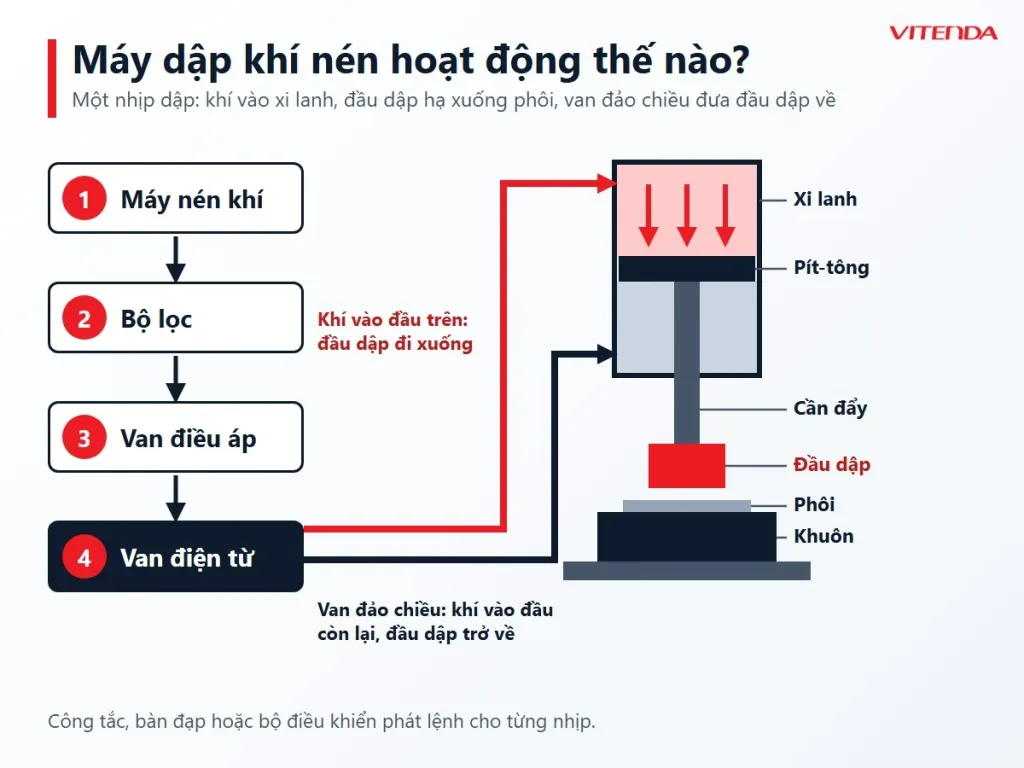
Khí nén từ máy nén khí đi qua bộ lọc, van điều áp và van điện từ rồi vào một đầu của xi lanh. Pít-tông đi xuống, kéo cần đẩy và đầu dập chạm phôi nằm trên khuôn. Hết nhịp, van đảo chiều, khí vào đầu còn lại và đầu dập trở về vị trí chờ. Công tắc, bàn đạp hoặc bộ điều khiển phát lệnh cho từng nhịp.
Lực dập bằng áp suất khí nhân với diện tích pít-tông. Muốn lực lớn hơn, phải tăng đường kính xi lanh hoặc áp suất khí. Xưởng thường không nâng áp suất lưới khí tuỳ ý, nên đường kính xi lanh mới là thứ quyết định.
Khí nén nén lại được, nên đầu dập hạ nhanh và êm nhưng không «cứng» như thủy lực ở cuối hành trình.
2. Máy dập khí nén làm được việc gì, không làm được việc gì?
Máy hợp với chi tiết nhỏ, vật liệu mỏng và nhịp đều: đột lỗ lá kim loại mỏng, cắt màng, giấy, da, cao su, dập nổi logo, ép bạc hoặc chốt vào lỗ, uốn nhẹ. Máy kém đi khi phôi dày, cần lực tập trung lớn hoặc phải giữ lực ổn định trong thời gian dài.
| Loại máy dập | Nguồn lực | Hợp với | Hạn chế |
|---|---|---|---|
| Khí nén | Xi lanh khí nén | Đột, cắt mỏng, dập nổi, ép định vị | Lực bị giới hạn, cuối hành trình mềm |
| Thủy lực | Dầu có áp | Tạo hình sâu, ép lực lớn, giữ lực | Chậm hơn, phải quản lý dầu |
| Cơ (bánh đà) | Động cơ, bánh đà, trục khuỷu | Dập hàng loạt, nhịp nhanh | Hành trình cố định, khó chỉnh lực |
Nguồn: nguyên lý công nghệ chung của từng loại máy, đối chiếu ngày 18/11/2026. Mỗi model cụ thể có thông số riêng.
Nếu bài toán của bạn là cắt thép tấm dày thì lực cần vượt xa tầm xi lanh khí. Khi đó hãy đọc bài về máy cắt thủy lực trước khi tính đến máy khí nén.
3. Chọn máy dập khí nén theo tiêu chí nào?
Đừng bắt đầu từ giá máy. Hãy bắt đầu từ chi tiết bạn cần làm, rồi đối chiếu với sáu tiêu chí dưới đây.
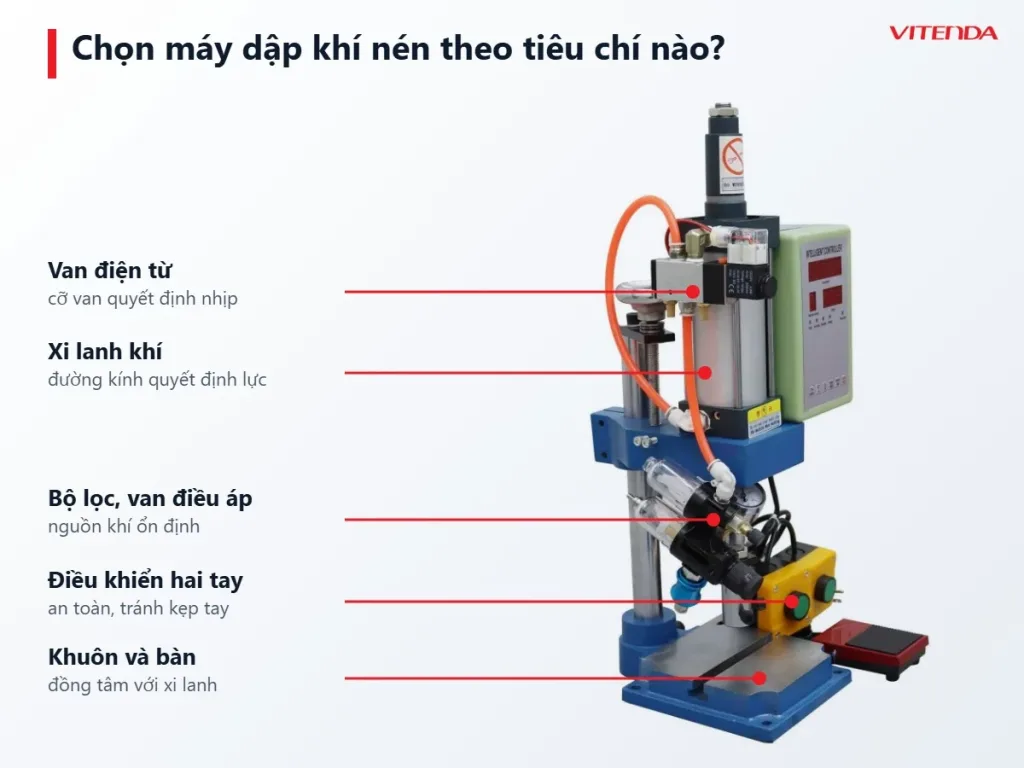
- Lực cần dùng: tính từ vật liệu, chiều dày và chu vi đường cắt hoặc diện tích ép; hỏi người làm khuôn con số này trước.
- Hành trình và họng máy: đủ để lấy phôi ra, đủ sâu cho kích thước phôi.
- Nhịp sản xuất: tốc độ hạ và về của xi lanh, cỡ van điều khiển.
- Nguồn khí: máy nén khí phải đủ lưu lượng và áp suất ổn định; đọc thêm về van điều áp khí nén để khống chế áp suất trước máy.
- An toàn: điều khiển hai tay, rèm quang hoặc che chắn, nút dừng khẩn.
- Khuôn: có trụ dẫn hướng, đồng tâm với xi lanh để lực không lệch.
Áp suất trên nhãn chưa phải áp suất làm việcÁp suất thực tại đầu máy thường thấp hơn áp suất ở bình chứa vì tổn thất trên đường ống. Tính lực theo áp suất đo ngay tại máy, đừng tính theo con số ghi trên nhãn.
- Gửi người làm khuôn bản vẽ phôi và loại vật liệu để lấy lực cần dùng.
- Đối chiếu với lực xi lanh ở áp suất khí thật của xưởng, chừa dư lực.
- Dập thử một mẻ nhỏ, kiểm bavia, độ phẳng và độ lặp lại trước khi mua số lượng.
4. Dùng và bảo dưỡng máy dập khí nén an toàn
Khí ẩm và khuôn lệch tâm là hai nguồn hỏng hay gặp. Xả nước ở bình chứa và bộ lọc đều đặn, kiểm rò rỉ ở các đầu nối, bôi trơn theo hướng dẫn của hãng xi lanh, siết lại khuôn sau mỗi lần thay.
Về an toàn, kẹp tay là rủi ro chính. Giữ điều khiển hai tay, không vô hiệu hoá rèm quang, không đưa tay vào vùng khuôn khi máy còn khí.
Xả khí trước khi sửaCắt nguồn khí và xả hết khí dư trong xi lanh trước khi thay khuôn hay gỡ phôi kẹt. Xi lanh còn khí có thể hạ đầu dập bất ngờ.
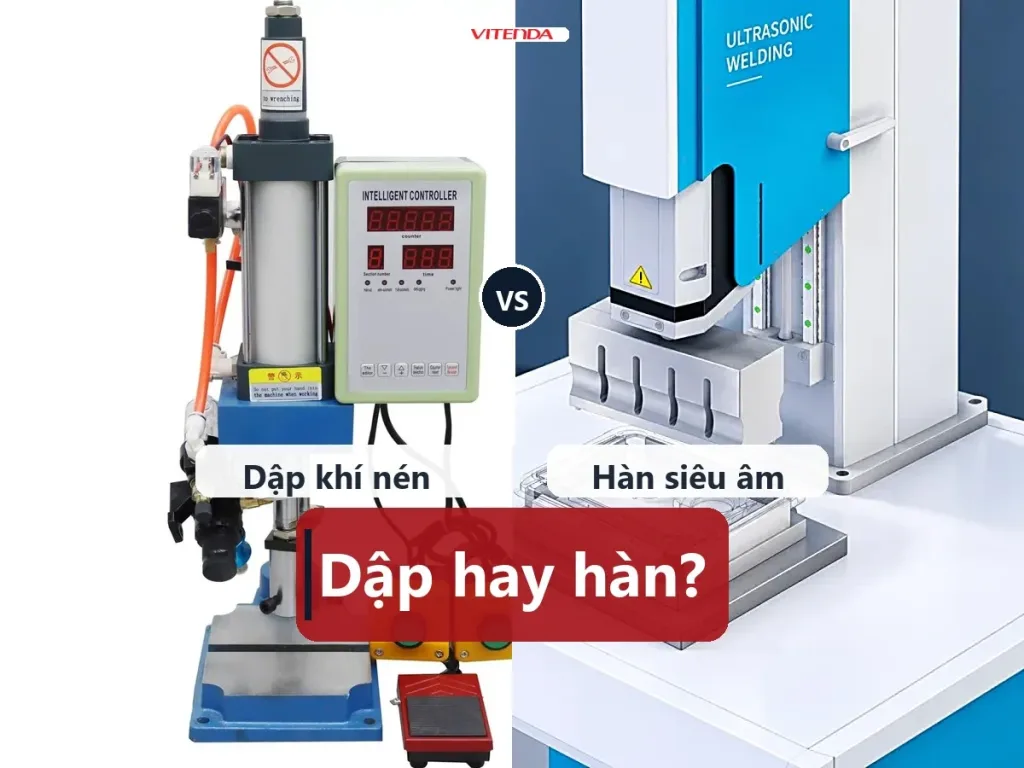
5. Khi nào nên hàn siêu âm thay vì dập hoặc ép?
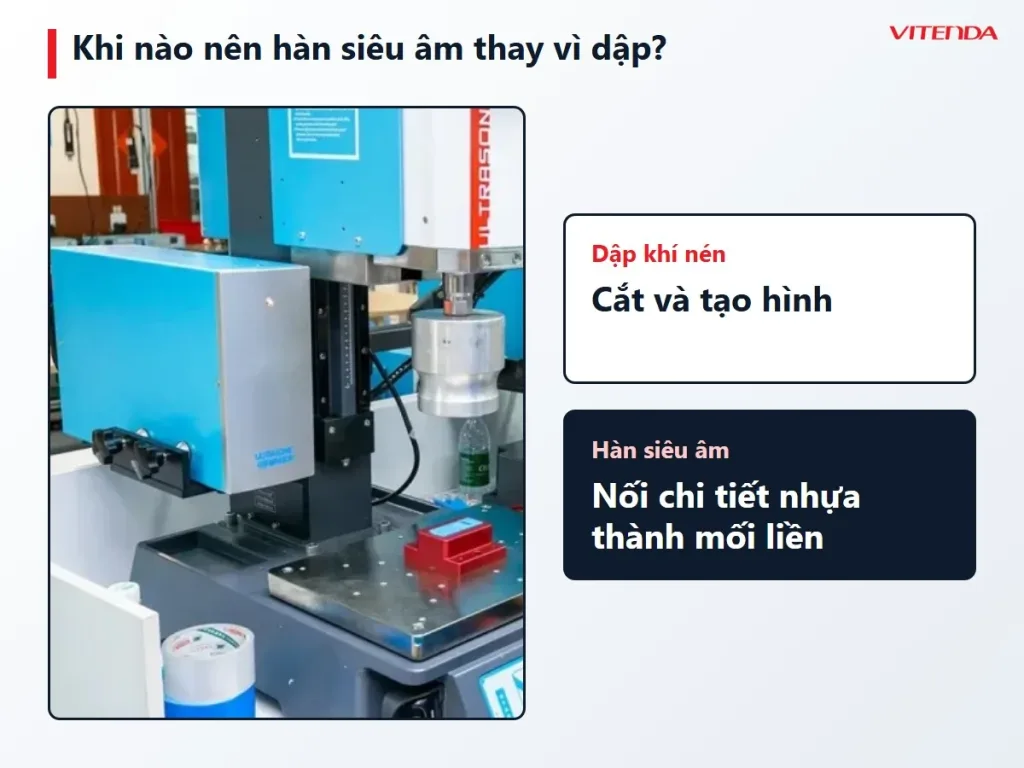
Dập là tạo hình hoặc cắt bằng lực. Cách này không nối hai chi tiết nhựa thành một khối. Ép khít chỉ giữ bằng ma sát cơ khí, nên lỏng dần khi rung hoặc khi nhựa co giãn theo nhiệt. Hàn siêu âm làm việc khác: rung ở tần số siêu âm làm nhựa chảy đúng ở mặt tiếp xúc, rồi nguội lại thành mối nối liền.
Hai công nghệ có một điểm chung. Nhiều máy hàn siêu âm kiểu đứng cũng dùng xi lanh khí nén để hạ đầu hàn và giữ lực ép lên chi tiết. Khác ở chỗ lực ép chỉ giữ chi tiết yên, còn năng lượng làm nhựa chảy đến từ rung siêu âm.
| Chọn máy dập khí nén khi | Chọn hàn siêu âm khi |
|---|---|
| Cần cắt, đột, dập nổi hoặc ép định vị | Cần nối hai chi tiết nhựa nhiệt dẻo thành mối liền |
| Vật liệu mỏng như lá kim loại, giấy, da, màng | Cần mối kín khí, kín nước, không dùng keo hay vít |
| Khuôn dập đã có và nhịp đều | Muốn chu kỳ ngắn, không thêm vật tư nối |
Kết luận: dập khí nén để cắt và tạo hình, hàn siêu âm để nối chi tiết nhựa. Đang tính ép khít những chi tiết cần mối kín thì nên cân nhắc đổi sang hàn.
Vitenda làm máy hàn siêu âm và hàn ma sát chứ không làm máy dập khí nén, nên phần này nói thẳng lúc nào đổi sang hàn mới có lợi. Chi tiết nhựa tròn như ống lọc nước có thể xét hàn ma sát xoay. Siêu âm cũng hàn được lá kim loại mỏng, xem bài về máy hàn kim loại bằng sóng siêu âm. Chi tiết khó đưa vào máy bàn thì xem máy hàn siêu âm cầm tay. Với phôi lớn như thùng nhựa Danpla, Vitenda có dòng máy hàn siêu âm thùng nhựa Danpla với khung cơ khí rộng để đưa phôi vào hàn.
6. Câu hỏi thường gặp
Máy dập khí nén có dập được thép dày không?
Phụ thuộc lực xi lanh và độ dày phôi. Với tấm dày, lực cần thường vượt giới hạn của xi lanh khí thông dụng, nên chọn thủy lực hoặc máy cơ. Máy khí nén hợp lá mỏng và chi tiết nhỏ. Hãy nhờ người làm khuôn tính lực cắt trước khi chọn.
Máy dập khí nén khác máy ép khí nén ở đâu?
Hai tên hay bị dùng lẫn. Dập thiên về cắt và tạo hình theo nhịp nhanh, ép thiên về đẩy khít hoặc giữ lực lên chi tiết. Cùng là xi lanh khí nên đừng chọn theo tên gọi; hãy so hành trình, lực và cách điều khiển ghi trong thông số.
Dùng máy dập khí nén để nối chi tiết nhựa được không?
Không nên nếu cần mối chắc. Ép khít hoặc ghim chỉ giữ cơ khí, dễ lỏng khi rung. Muốn mối nối liền hãy dùng hàn siêu âm; chi tiết tròn thì xét thêm hàn ma sát xoay. Gửi mẫu cho kỹ thuật viên để họ thử và đề xuất phương án.
Máy nén khí phải đủ mạnh tới mức nào cho máy dập?
Lấy lượng khí xi lanh dùng mỗi nhịp nhân với số nhịp mỗi phút, cộng các thiết bị khác chung lưới khí, rồi chừa dư. Thiếu lưu lượng thì áp suất tụt giữa các nhịp và lực dập không đều. Dấu hiệu quen thuộc là nhịp sau yếu hơn nhịp trước.
Đang cân nhắc hàn thay vì dập hoặc ép khít?
Gọi hoặc nhắn Zalo 0904 584 000, gửi mẫu chi tiết nhựa và yêu cầu về mối nối để được tư vấn phương án hàn siêu âm hoặc hàn ma sát.
Cập nhật 18/11/2026 bởi Vitenda.