- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng
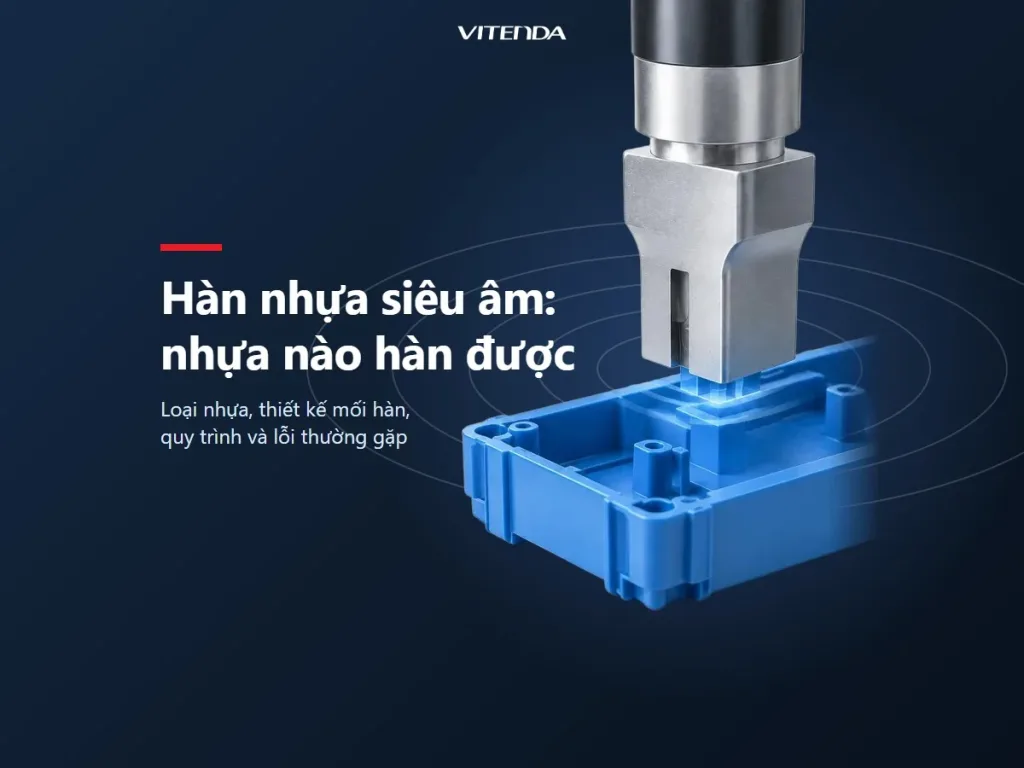
Hàn nhựa siêu âm nối hai chi tiết nhựa bằng rung động tần số cao: nhiệt sinh ngay tại mặt tiếp xúc làm nhựa chảy, rồi nguội lại thành một khối liền, không cần keo, vít hay dây hàn. Nhựa hàn được hay không, mối hàn chắc hay yếu, tất cả do ba thứ quyết định: loại nhựa, hình dạng chỗ nối và thông số máy. Bài này đi qua từng thứ theo đúng thứ tự đó.
Tóm tắt nhanh
- Nhựa vô định hình như ABS, PC, acrylic hàn dễ; nhựa bán kết tinh như PP, PE, PA hàn được nhưng đòi thiết kế mối nối kỹ hơn.
- Nhựa nhiệt rắn không hàn được vì không chảy lại khi nóng.
- Hình dạng chỗ nối quyết định độ chắc nhiều hơn công suất máy.
- Một chu kỳ hàn có ba pha: ép, rung, giữ cho nguội.
1. Hàn nhựa siêu âm hoạt động như thế nào?
Máy có một bộ phát rung đặt trong đầu hàn (người trong nghề gọi là horn hoặc sonotrode). Đầu hàn ép lên chi tiết trên, chi tiết dưới nằm yên trong đồ gá. Rung động truyền xuống mặt tiếp xúc giữa hai chi tiết, nơi nhựa cọ xát vào nhau và nóng lên rất nhanh.
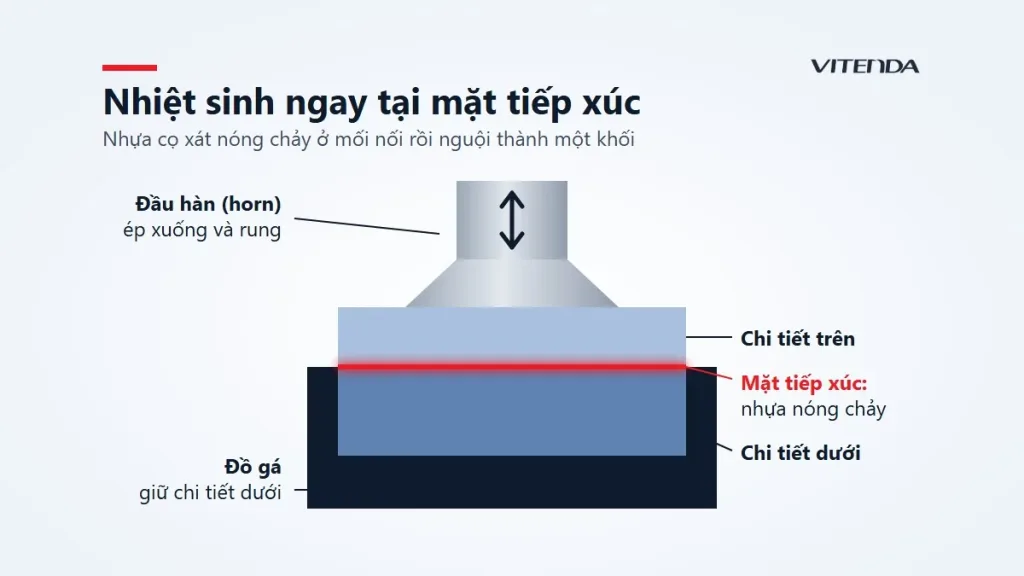
Nhiệt tập trung đúng ở chỗ nối chứ không lan ra cả chi tiết, nên phần thân nhựa xung quanh vẫn nguyên hình dạng. Đây cũng là lý do hàn siêu âm hợp với vỏ nhựa mỏng, chi tiết nhỏ và dây chuyền cần nhịp nhanh.
Máy chỉ tạo ra rung động. Mối hàn có chắc hay không phần lớn do hình dạng chỗ nối và loại nhựa quyết định.
2. Nhựa nào hàn siêu âm được?
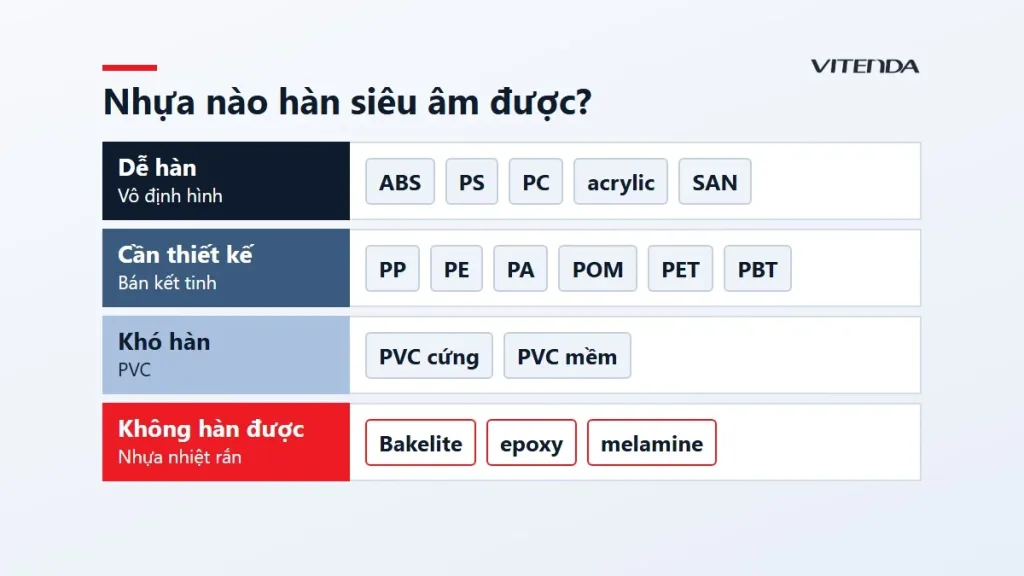
Cách phân loại dễ nhớ nhất là theo cấu trúc nhựa. Nhựa vô định hình mềm dần khi nóng lên, hấp thụ rung động tốt nên chảy đều tại mối nối. Nhựa bán kết tinh giữ cứng đến gần điểm chảy rồi chảy rất nhanh, vì vậy cần nhiều năng lượng hơn và mối nối phải khít.
| Nhóm nhựa | Nhựa thường gặp | Khả năng hàn | Điều cần lưu ý |
|---|---|---|---|
| Vô định hình | ABS, PS, PC, acrylic (PMMA), SAN | Dễ | Mối nối đơn giản vẫn cho mối hàn chắc |
| Bán kết tinh | PP, PE, PA (nylon), POM, PET, PBT | Được, cần thiết kế | Cần mối nối dạng vát (shear joint), chi tiết ghép khít |
| PVC | PVC cứng, PVC mềm | Khó | Quá nhiệt sinh khí ăn mòn đầu hàn; PVC mềm nuốt rung động |
| Nhiệt rắn | Bakelite, epoxy, melamine | Không | Không chảy lại; dùng keo hoặc vít |
Nguồn: tổng hợp từ tài liệu kỹ thuật hàn nhựa phổ biến, cập nhật 06/11/2026.
Hai nhựa khác loại chỉ hàn với nhau được khi tương thích. ABS với PC thường hàn được, còn PP với ABS thì không dính. Những yếu tố sau cũng làm mối hàn kém đi, dù nhựa thuộc nhóm dễ:
- Chất tách khuôn: lớp dầu hay sáp còn trên mặt nối làm nhựa không chảy hòa vào nhau.
- Độ ẩm: nhựa PA hút ẩm, chi tiết để lâu ngoài không khí thường cho mối hàn xấu hơn.
- Nhựa tái chế: lô nào cũng khác lô nào, nên thử mẫu từng lô.
3. Thiết kế mối hàn quan trọng hơn công suất máy
Muốn nhựa chảy đúng chỗ, mặt nối phải có một đường gờ nhỏ để năng lượng tập trung vào đó. Có hai kiểu thiết kế được dùng nhiều nhất trong ngành.
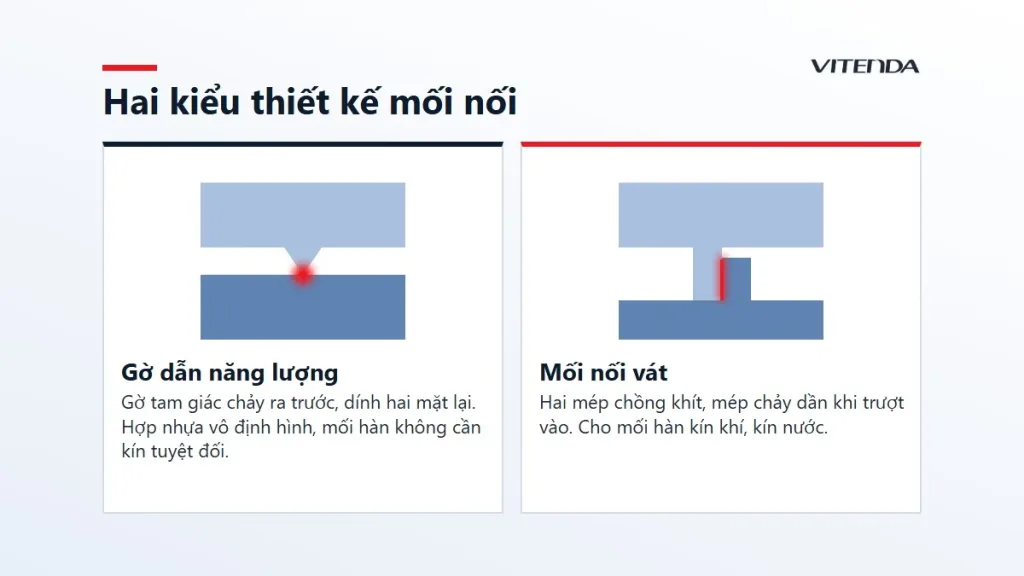
- Gờ dẫn năng lượng (energy director): một gờ hình tam giác nhỏ chạy dọc mặt nối. Gờ chảy ra trước, dính hai mặt lại. Hợp với nhựa vô định hình và mối hàn không cần kín tuyệt đối.
- Mối nối vát (shear joint): hai mép chồng khít vào nhau, mép chảy dần khi trượt vào. Cho mối hàn kín khí, kín nước; nhựa bán kết tinh gần như luôn cần kiểu này.
Cả hai kiểu đều đòi hai chi tiết ghép khít: khe hở quá lớn thì rung động bị thất thoát mà nhựa chưa kịp chảy. Khi nhận bản vẽ sản phẩm mới, bước đầu tiên thường không phải chọn máy mà là xem lại chỗ nối. Chỉnh một đường gờ trên khuôn ép rẻ hơn nhiều so với đổi máy mạnh hơn.
4. Quy trình hàn nhựa siêu âm gồm những bước nào?
Dù máy bán tự động hay tự động, chu kỳ hàn đều đi qua một chuỗi như sau.
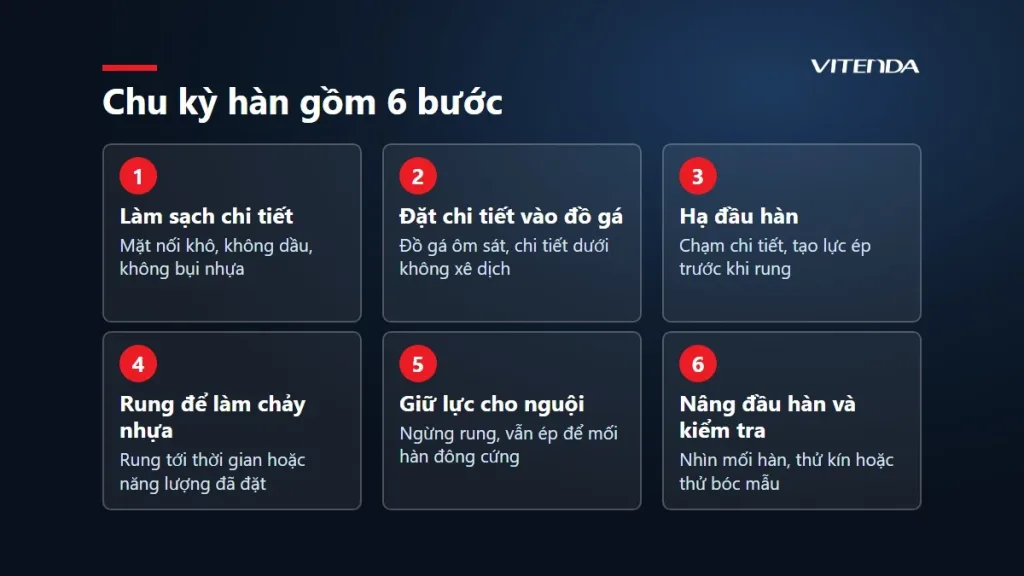
- Làm sạch chi tiết: mặt nối khô, không dầu, không bụi nhựa.
- Đặt chi tiết vào đồ gá: đồ gá ôm sát hình dạng để chi tiết dưới không xê dịch khi rung.
- Hạ đầu hàn: đầu hàn chạm chi tiết và tạo lực ép trước khi bắt đầu rung.
- Rung để làm chảy nhựa: rung tới khi đạt thời gian hoặc năng lượng đã đặt, thường chỉ vài giây.
- Giữ lực cho nguội: ngừng rung nhưng vẫn ép, để mối hàn đông cứng đúng vị trí.
- Nâng đầu hàn và kiểm tra: nhìn mối hàn, thử kín hoặc thử bóc mẫu.
Mỗi lần chỉ chỉnh một thông sốThời gian rung, lực ép, biên độ và thời gian giữ ảnh hưởng lẫn nhau. Đổi cùng lúc hai thông số thì không biết thông số nào làm mối hàn tốt lên hay xấu đi.
5. Những lỗi mối hàn thường gặp và cách xử lý
Phần lớn lỗi nằm ở bốn nhóm dưới đây. Nhìn đúng dấu hiệu sẽ biết nên chỉnh máy hay sửa chi tiết.
| Dấu hiệu | Nguyên nhân hay gặp | Cách xử lý |
|---|---|---|
| Mối hàn yếu, bong khi bóc thử | Nhựa chưa chảy đủ: thời gian hoặc năng lượng thấp, đầu hàn lệch | Tăng thời gian rung từng bước, căn lại đầu hàn với mối nối |
| Cháy ố, nhựa tràn ra mép | Quá năng lượng, rung quá lâu, biên độ cao | Giảm thời gian hoặc biên độ; kiểm đường gờ có quá lớn không |
| Nứt chi tiết gần mối hàn | Lực ép lớn, góc nhọn tập trung ứng suất, đồ gá đỡ thiếu | Giảm lực, bo góc, đỡ đồ gá sát hơn |
| Rò nước hoặc rò khí | Mối hàn đứt quãng, mặt nối không phẳng, thiếu mối nối vát | Kiểm khuôn ép, đổi sang mối nối vát nếu cần kín |
Nguồn: tổng hợp từ kinh nghiệm xử lý lỗi hàn nhựa siêu âm trong ngành, cập nhật 06/11/2026.
6. Hàn nhựa siêu âm dùng cho sản phẩm nào?
Công nghệ này có mặt ở nhiều ngành vì không cần vật liệu phụ và nhịp hàn nhanh. Vỏ nhựa thiết bị điện tử nhỏ, đồ chơi ghép, hộp đựng, bộ lọc là những ví dụ quen thuộc.
Ngành ô tô dùng để ghép cụm đèn, hộp chứa chất lỏng và các chi tiết trong khoang máy.
Vật liệu mềm như vải không dệt dùng nguyên lý rung tương tự nhưng cấu hình máy khác hẳn; xem thêm máy hàn siêu âm vải không dệt và máy hàn siêu âm khẩu trang. Với việc lắp ráp nhỏ lẻ, sửa vá tại chỗ, máy hàn siêu âm cầm tay là hướng khác. Còn hàn kim loại bằng rung thì dùng kiểu hàn riêng, tìm hiểu ở bài máy hàn kim loại bằng sóng siêu âm.
7. Chọn hàn siêu âm hay hàn ma sát?
Cả hai đều làm nhựa chảy bằng ma sát, khác ở cách tạo chuyển động. Siêu âm rung rất nhanh với biên độ nhỏ. Hàn ma sát xoay quay một chi tiết tròn trên chi tiết kia, còn ma sát rung đẩy qua lại với hành trình lớn hơn.
| Chọn hàn siêu âm khi | Chọn hàn ma sát khi |
|---|---|
| Chi tiết nhỏ đến vừa, mối hàn gọn, cần chu kỳ ngắn | Chi tiết lớn, mối hàn dài hoặc diện tích nối rộng |
| Sản xuất hàng loạt, cần mối hàn sạch và đồng đều | Chi tiết tròn như ống lọc nước (ma sát xoay) hoặc nhựa PA |
Kết luận: chi tiết nhỏ và mỏng thì siêu âm gọn hơn; chi tiết tròn hoặc phôi lớn, nhựa dày thì ma sát phù hợp hơn.
Phôi lớn còn gặp thêm một vấn đề không liên quan đến rung: khung máy phải đủ rộng để đưa phôi vào vị trí hàn. Với thùng nhựa Danpla (tấm nhựa PP rỗng), Vitenda có máy hàn siêu âm thùng nhựa Danpla với khung cơ khí rộng cho việc này, bên cạnh dòng máy hàn ma sát xoay và ma sát rung.
8. Cần chuẩn bị gì để được tư vấn máy và khuôn hàn?
Một đầu hàn thường được thiết kế riêng cho hình dạng chi tiết, nên người tư vấn cần nhìn thấy sản phẩm thật trước khi nói đến cấu hình máy. Chuẩn bị sẵn các thông tin sau sẽ rút ngắn thời gian hai bên trao đổi:
- Mẫu chi tiết: một bộ hai nửa cần ghép, hoặc bản vẽ nếu chưa có mẫu.
- Loại nhựa: ghi trên bao bì hạt nhựa hoặc hỏi xưởng ép; không rõ thì gửi mẫu để xác định.
- Vùng cần hàn: hàn điểm, hàn viền hay hàn kín cả chu vi.
- Yêu cầu mối hàn: chịu lực, kín nước hay chỉ cần giữ hình.
- Sản lượng: số chi tiết mỗi ca để chọn mức tự động hóa.
Chi phí máy phụ thuộc vào tần số, công suất, kích thước vùng hàn, mức tự động hóa và đầu hàn đặt riêng; cần báo giá chính xác thì gửi các thông tin trên để nhận tư vấn.
9. Câu hỏi thường gặp
Hàn nhựa siêu âm có cần keo hoặc vật liệu phụ không?
Không. Nhựa ở mặt nối tự chảy rồi nguội lại thành một khối, nên không cần keo, vít hay dây hàn. Trường hợp cần mối hàn kín, vẫn chỉ thay đổi hình dạng mối nối trên chi tiết, không thêm vật liệu.
Nhựa PVC có hàn siêu âm được không?
PVC cứng hàn được nhưng khó, vì quá nhiệt sinh khí ăn mòn đầu hàn. PVC mềm hấp thụ rung động nên thường không hợp. Với PVC, nên thử mẫu trước khi quyết định đầu tư máy.
Mối hàn siêu âm có kín nước, kín khí không?
Có thể, nếu mối nối được thiết kế đúng. Mối nối vát cho kín khí và kín nước ổn định hơn gờ dẫn năng lượng. Nên thử rò trên mẫu thật trước khi chạy hàng loạt.
Hàn siêu âm có làm hỏng linh kiện điện tử bên trong vỏ nhựa không?
Có thể, nếu linh kiện nhạy với rung động nằm gần mối hàn. Vỏ thiết bị điện tử nhỏ vẫn hàn siêu âm phổ biến, nhưng cần thử mẫu có linh kiện thật để kiểm tra sau khi hàn.
Hai loại nhựa khác nhau có hàn được với nhau không?
Chỉ khi hai nhựa tương thích. ABS với PC thường hàn được; PP với ABS thì không. Cặp nhựa lạ nên được thử bóc mẫu trước khi dùng.
Có chi tiết nhựa cần hàn thử?
Gọi hoặc nhắn Zalo 0904 584 000, gửi mẫu hoặc ảnh chi tiết để được tư vấn máy và đầu hàn phù hợp.
Cập nhật 06/11/2026 bởi Vitenda.