- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng
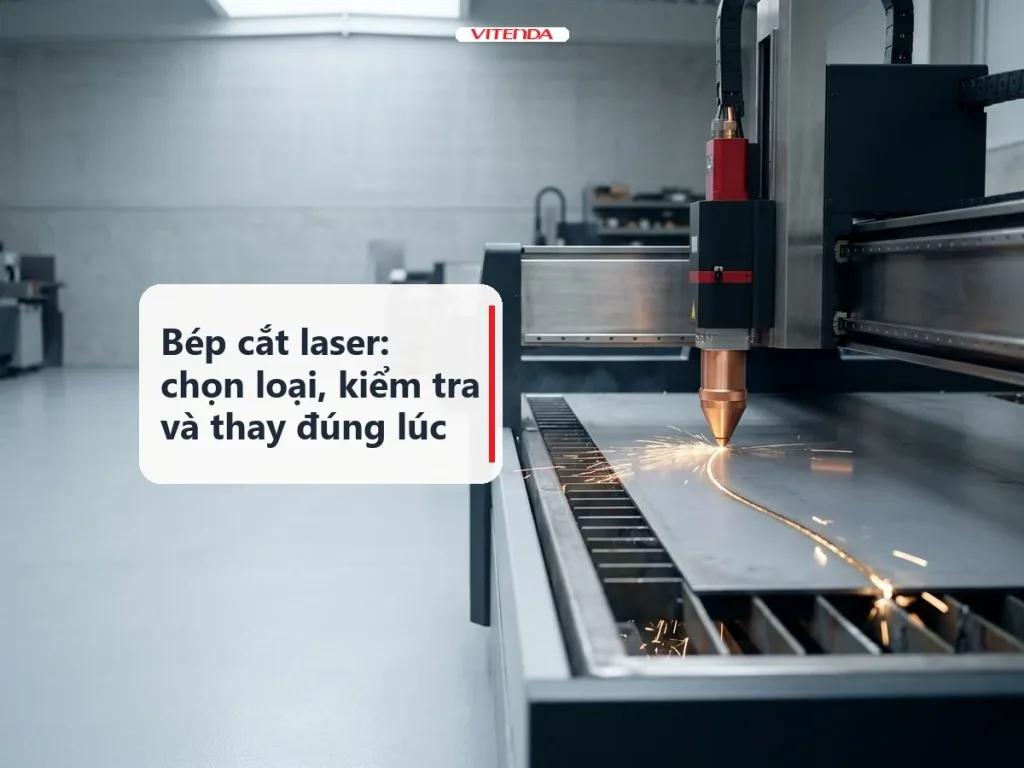
Bép cắt laser là chi tiết nhỏ ở mũi đầu cắt, dẫn khí phụ trợ đồng trục với chùm tia để thổi xỉ nóng chảy ra khỏi rãnh cắt. Chọn sai loại hoặc để bép mòn, mép cắt sẽ xiên, bám xỉ và tốn khí. Bài này giúp bạn phân biệt bép đơn với bép kép, chọn lỗ phun theo khí và vật liệu, rồi biết khi nào phải thay.
Tóm tắt nhanh
- Bép kép hay đi với oxy, bép đơn hay đi với nitơ và khí nén.
- Lỗ phun nhỏ cho tấm mỏng, lỗ lớn cho tấm dày.
- Mép cắt xiên hoặc bám xỉ bất thường: kiểm miệng bép trước khi chỉnh công suất.
1. Bép cắt laser là gì và nằm ở đâu trên đầu cắt?
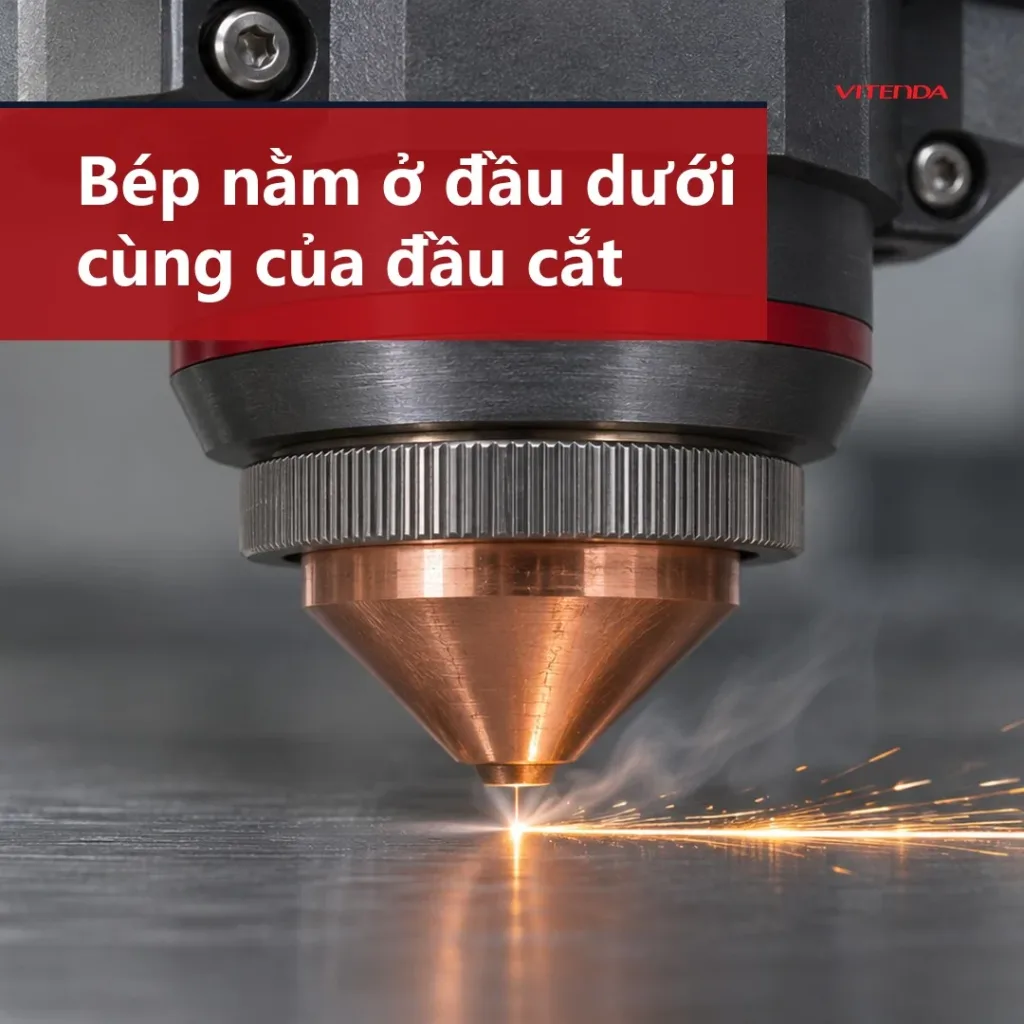
Bép nằm ở đầu dưới cùng của đầu cắt, ngay trên mặt tấm vật liệu. Chùm tia đi qua thấu kính hội tụ rồi xuyên qua lỗ ở tâm bép. Khí phụ trợ đi theo đường đó, nên bép làm hai việc cùng lúc: định hướng luồng khí vào đúng rãnh cắt và chắn bớt tia bắn tóe không lọt lên thấu kính.
Vì thế bép là phụ tùng tiêu hao. Nó chịu nhiệt, chịu tia bắn và đôi khi chịu va chạm khi đầu cắt di chuyển. Thân bép thường làm bằng đồng, có loại mạ bề mặt để chống bám xỉ. Rẻ, nhỏ, nhưng ảnh hưởng thẳng đến chất lượng mép cắt.
Bép mòn là chuyện thường ngày của máy cắt laser; điều đáng lo là để bép hỏng mà vẫn chạy tiếp.
2. Bép đơn và bép kép khác nhau thế nào?
Bép đơn có một lớp thành, luồng khí đi thẳng ra lỗ phun. Bép kép có thêm lớp vỏ ngoài, tạo luồng khí hai tầng quanh tia. Hai kiểu này không thay cho nhau tuỳ ý, vì đầu ren, chiều cao và cách luồng khí tản ra đều khác.
| Khí phụ trợ | Vật liệu hay cắt | Kiểu bép hay đi kèm |
|---|---|---|
| Oxy | Thép carbon | Bép kép |
| Nitơ | Inox, nhôm | Bép đơn |
| Khí nén | Tấm mỏng, cắt tiết kiệm | Bép đơn |
Bảng chỉ cách ghép phổ biến. Máy cụ thể có thể quy định kiểu bép khác, hãy đối chiếu với tài liệu của đầu cắt đang dùng.
3. Chọn bép theo khí phụ trợ và độ dày vật liệu thế nào?
Làm theo thứ tự dưới đây sẽ tránh được phần lớn lần chọn nhầm.
- Xác định khí cắt của lô hàng: oxy, nitơ hay khí nén.
- Đối chiếu kiểu bép với đầu cắt: đúng ren, đúng chiều cao, đúng dòng đầu cắt.
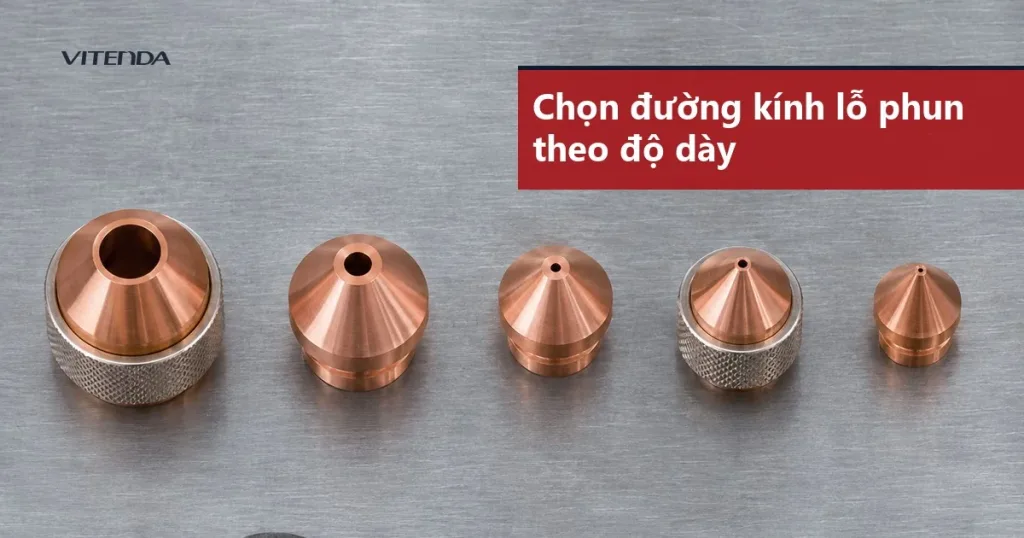
- Chọn đường kính lỗ phun theo độ dày: tấm mỏng dùng lỗ nhỏ để tia tập trung, tấm dày dùng lỗ lớn để đủ lưu lượng khí đẩy xỉ.
- Cắt thử một mảnh rồi xem mép cắt trước khi chạy cả lô.
Lỗ phun lớn cho lưu lượng khí nhiều hơn ở cùng áp suất, nên tốn khí hơn. Lỗ quá nhỏ thì khí không đủ đẩy xỉ ở tấm dày, xỉ treo dưới mép. Áp suất khí phải ổn định ở đầu ra; bộ van điều áp khí nén hợp lý giúp luồng khí không dao động giữa chừng đường cắt.
4. Khi nào cần thay bép cắt laser?
Không có mốc giờ chạy chung cho mọi máy: tuổi thọ bép phụ thuộc vật liệu, khí, công suất và mức va chạm. Cách đáng tin hơn là nhìn dấu hiệu ngay trên bép và trên mép cắt.
- Lỗ phun méo: không còn tròn đều, có vết cháy hoặc xỉ đóng quanh miệng.
- Mép cắt xiên: một bên rãnh cắt rộng hơn bên kia dù đã căn lại.
- Xỉ bám mặt dưới: tăng khí hay giảm tốc độ cũng không hết.
- Báo lỗi chạm tấm: cảm biến điện dung báo bất thường do bép móp hoặc bẩn.
- Bép lỏng ren: xoay được bằng tay khi đã vặn đủ lực.
Đừng bù bằng công suấtBép méo mà tăng công suất hay áp khí để cắt cho được là cách làm hỏng thấu kính nhanh hơn. Thay bép rẻ hơn nhiều so với thay kính bảo vệ hay kính hội tụ.
5. Làm sao kiểm tra và căn tâm bép trước khi cắt?
Bép lệch tâm so với chùm tia là lỗi hay gặp sau khi tháo lắp. Kiểm đơn giản, không cần dụng cụ đặc biệt.
- Tắt máy và để nguội đầu cắt, tháo bép ra xem miệng và ren.
- Lau sạch bép, thổi sạch bụi trong thân đầu cắt rồi lắp lại vặn đủ chặt.
- Dán băng keo giấy lên miệng bép, bắn một xung ngắn ở công suất thấp.
- Xem lỗ cháy trên băng keo: nằm giữa miệng bép là đạt, lệch một phía thì căn lại tâm bép theo hướng dẫn của đầu cắt.
Căn xong, cắt thử một mảnh và xem hai bên mép có đều nhau không. Đầu cắt có cảm biến độ cao thì kiểm thêm hiệu chuẩn, vì bép mới có thể lệch chiều cao so với bép cũ.
6. Chụp khí của đầu hàn laser khác gì bép cắt?
Hai chi tiết này nhìn gần giống nhưng việc khác hẳn. Ở đầu cắt, luồng khí mạnh đẩy kim loại nóng chảy ra khỏi rãnh. Chụp khí ở đầu hàn chủ yếu che mối hàn khỏi oxy trong không khí, không thổi xỉ đi. Nếu bạn đang tìm hiểu thiết bị hàn, xem thêm bài về máy hàn laser; còn nhu cầu cắt gia công với phương pháp khác có máy cắt CNC và máy cắt mini.
7. Câu hỏi thường gặp
Chất liệu làm bép cắt laser là gì?
Phần lớn làm bằng đồng vì dẫn nhiệt tốt, có loại mạ bề mặt để hạn chế bám xỉ. Chất liệu cụ thể do nhà sản xuất đầu cắt quy định, nên hỏi theo mã phụ tùng của máy.
Có dùng một loại bép cho mọi vật liệu không?
Không nên. Cắt oxy thép carbon và cắt nitơ inox cần luồng khí khác nhau nên kiểu bép và lỗ phun khác nhau. Dùng chung một bép thì thường phải chấp nhận mép cắt kém ở một trong hai việc.
Bép mới lắp xong vẫn cắt xiên, lỗi ở đâu?
Kiểm theo thứ tự: bép đã căn tâm chưa, ren có sạch và lắp đủ chặt không, kính bảo vệ có bẩn không, tiêu điểm đã đúng chưa. Chỉ khi các bước này đều ổn mới đi tìm lỗi ở nguồn laser hay phần mềm.
Cần tư vấn thiết bị cắt hoặc hàn phù hợp với xưởng?
Gọi hoặc nhắn Zalo 0904 584 000 — nêu vật liệu và độ dày cần gia công, bạn sẽ nhận hướng tư vấn phù hợp.
Cập nhật 05/11/2026 bởi Vitenda Sonic.